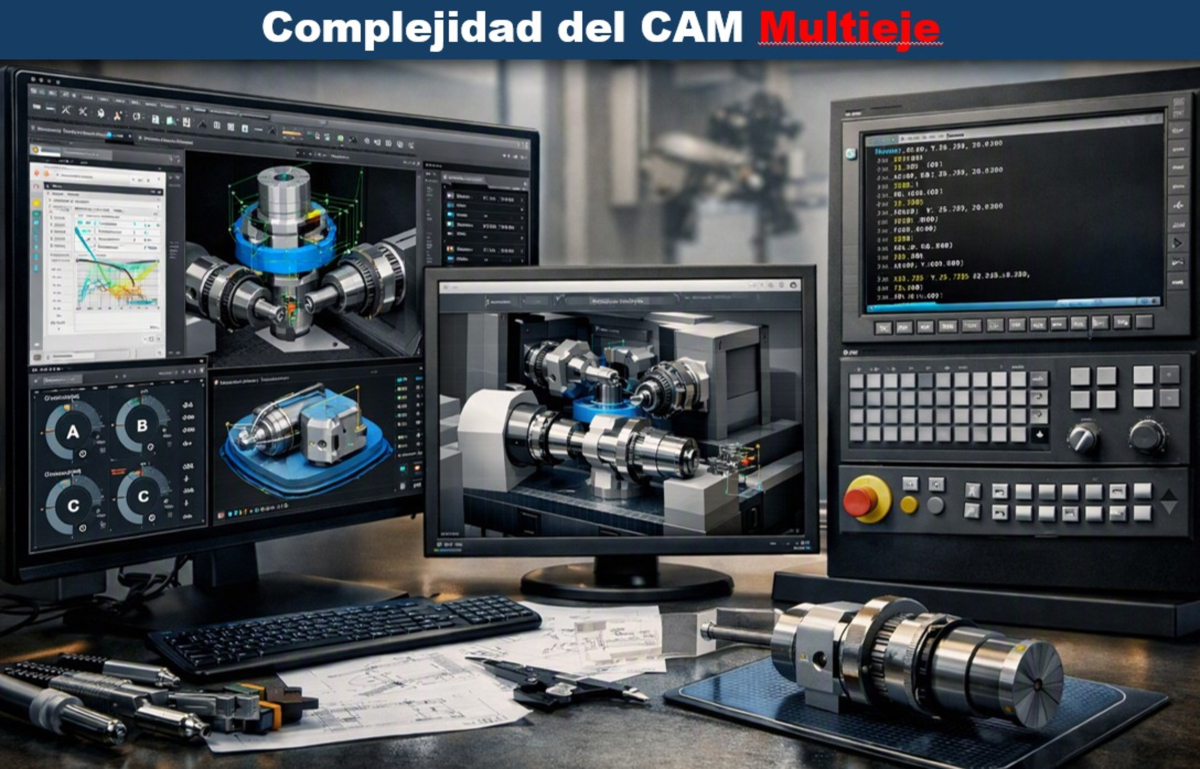
A pesar de las indudables ventajas mecánicas que ofrecen las máquinas multitarea, su adopción introduce una barrera crítica: la complejidad de la programación y el control del proceso digital. Integrar husillos principales, subhusillos, cabezales orientables (ejes B/C) y múltiples torretas en un mismo entorno de trabajo implica que el verdadero cuello de botella ya no está en la viruta, sino en el código.
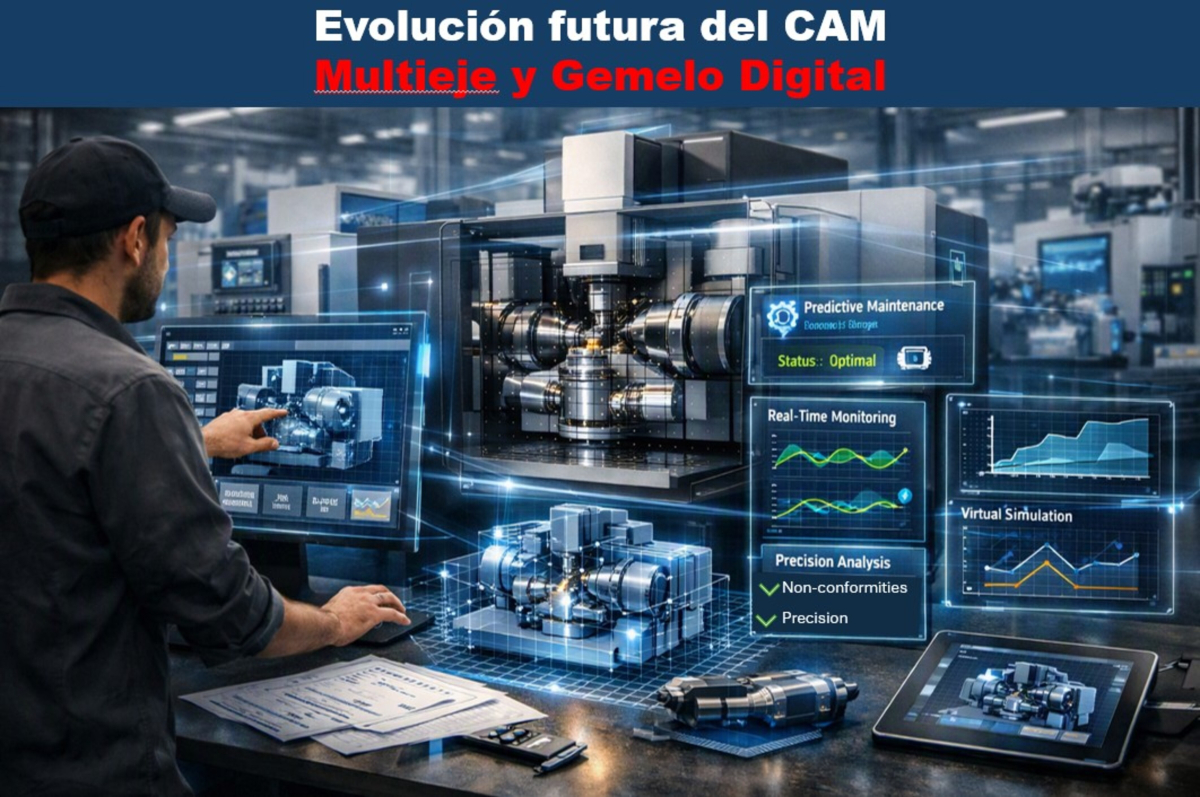
La evolución del mecanizado industrial ha alcanzado un punto donde la precisión, la flexibilidad y la integración digital convergen en un mismo sistema: las máquinas multitarea gobernadas por programación CAM multieje. Este entorno combina la potencia física de la máquina con la inteligencia virtual del software, permitiendo fabricar geometrías complejas en una sola atada y con una trazabilidad total. Sin embargo, esta revolución no se limita a la tecnología; exige una nueva forma de pensar el proceso, donde el programador se convierte en arquitecto de movimiento y el taller en un ecosistema digital. El futuro del mecanizado se define por la capacidad de anticipar, simular y optimizar y, en ese horizonte, el gemelo digital emerge como el puente entre el mundo físico y el virtual.
La complejidad de la programación CAM multieje en máquinas multitarea
La programación CAM multieje en máquinas multitarea representa uno de los desafíos más exigentes dentro del mecanizado moderno. Estas plataformas combinan capacidades de torneado, fresado, interpolación simultánea y gestión de múltiples canales cinemáticos, lo que permite fabricar geometrías complejas en una sola atada. Sin embargo, esa misma versatilidad introduce una complejidad técnica que exige un dominio profundo de la cinemática, la estrategia de corte y la sincronización de procesos.
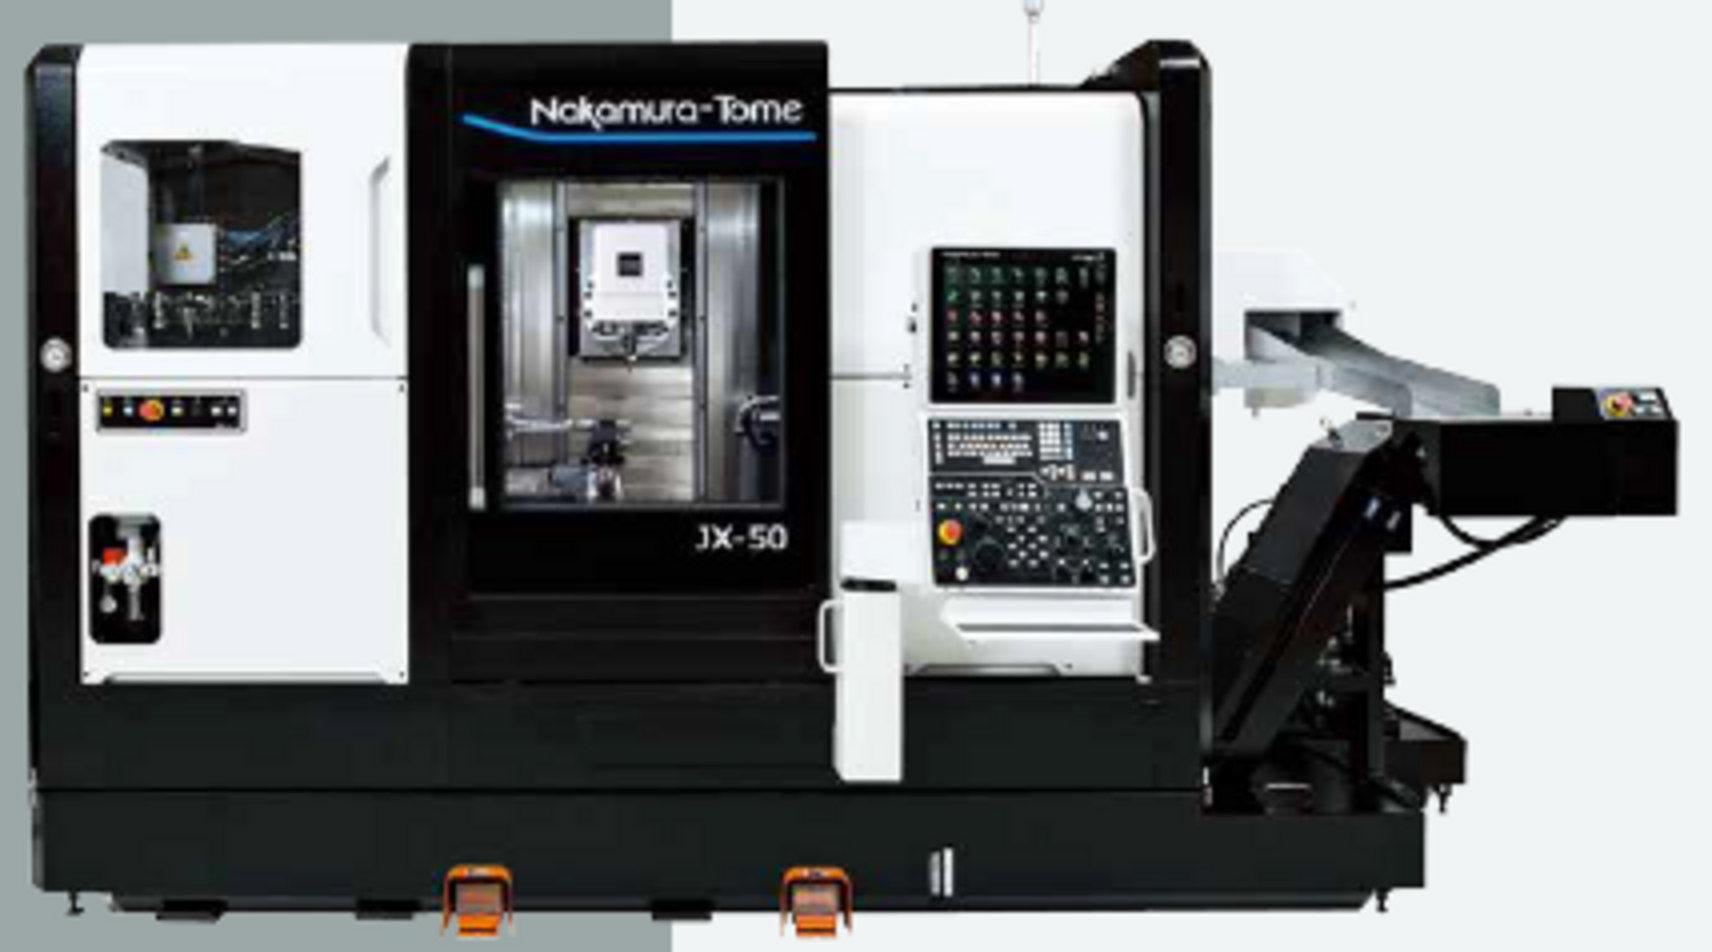
La primera fuente de complejidad surge de la propia arquitectura de la máquina. Las máquinas multitarea integran torretas, cabezales B o C, husillos secundarios, ejes lineales adicionales y sistemas de transferencia entre subhusillos. Cada uno de estos elementos añade grados de libertad que deben ser gestionados por el software CAM y posteriormente interpretados por el CNC. La programación multieje no consiste únicamente en generar trayectorias; implica definir cómo se moverá cada eje en relación con los demás, garantizando que la orientación de la herramienta sea óptima, que no existan colisiones y que la cinemática elegida sea compatible con la estructura de la máquina.
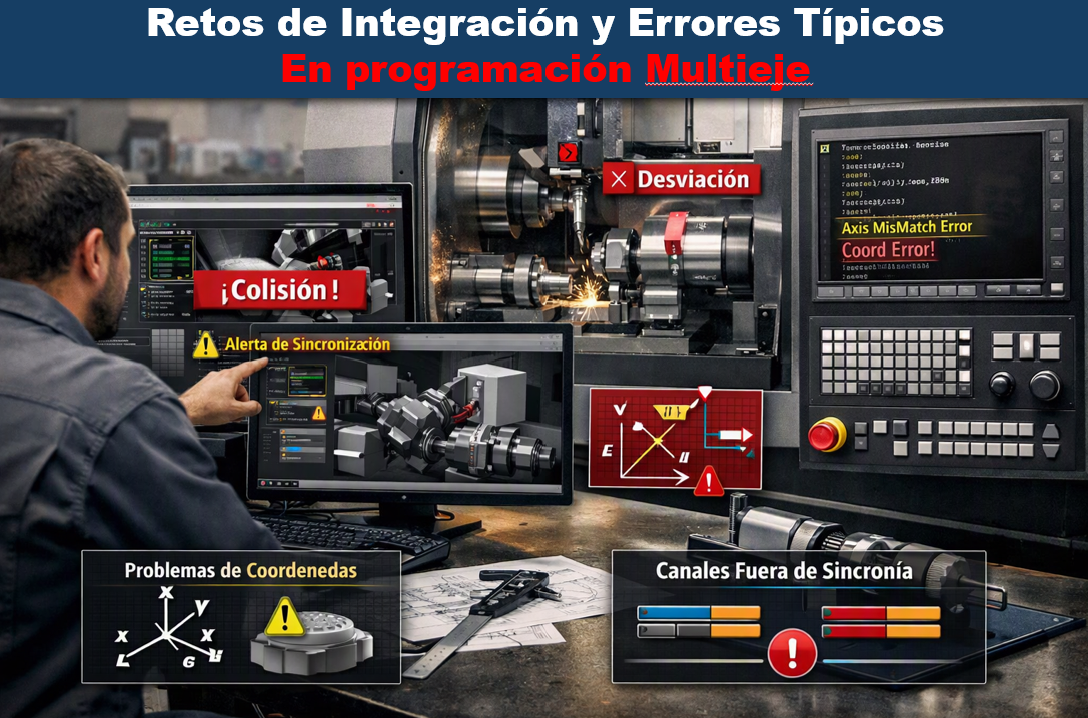
A esta complejidad geométrica se suma la necesidad de gestionar múltiples sistemas de coordenadas. En una máquina multitarea, el punto cero puede desplazarse entre husillos, girar con el eje C, reorientarse con el eje B o transformarse al transferir la pieza. El programador debe comprender cómo se encadenan estas transformaciones para evitar errores de posicionamiento que, en un entorno multieje, pueden derivar en colisiones o en desviaciones dimensionales difíciles de detectar hasta la inspección final.
La sincronización de canales es otro aspecto crítico. En una multitarea, el mecanizado simultáneo entre torreta y cabezal principal, o entre fresado y torneado en paralelo, exige coordinar tiempos, movimientos y prioridades. El CAM debe generar no solo trayectorias, sino también una secuencia lógica que permita aprovechar la simultaneidad sin comprometer la estabilidad del proceso. La gestión de esperas, bloqueos, transferencias y solapes es una disciplina en sí misma, y cualquier error puede provocar interferencias entre herramientas o tiempos muertos que anulan las ventajas de la multitarea.
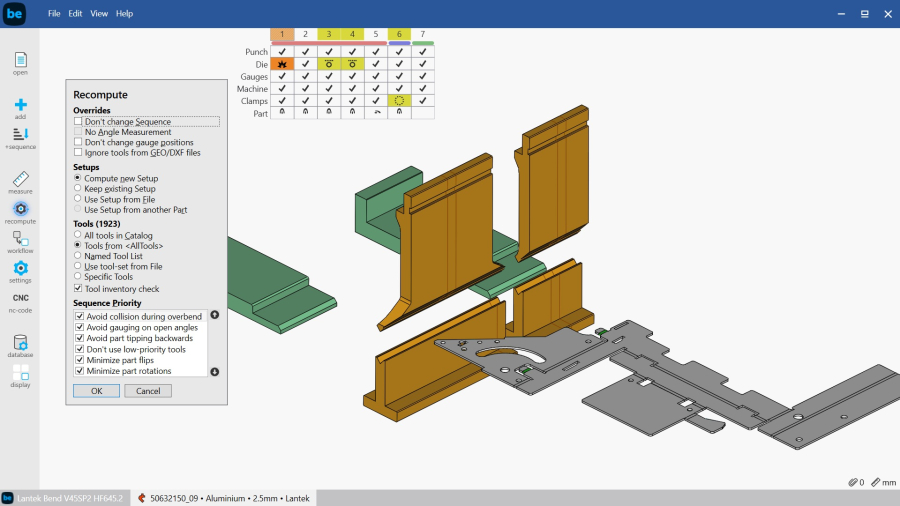
La simulación se convierte en un elemento indispensable. En máquinas multieje, la verificación geométrica no es suficiente; es necesario simular la cinemática completa, incluyendo portaherramientas, torretas, cabezales y movimientos de indexado. La complejidad del entorno obliga a utilizar modelos digitales de alta fidelidad y a validar cada operación en un gemelo virtual que reproduzca el comportamiento real de la máquina. Sin esta simulación avanzada, la programación multieje sería prácticamente inviable en entornos industriales donde la pieza, la máquina y la herramienta tienen un coste elevado.
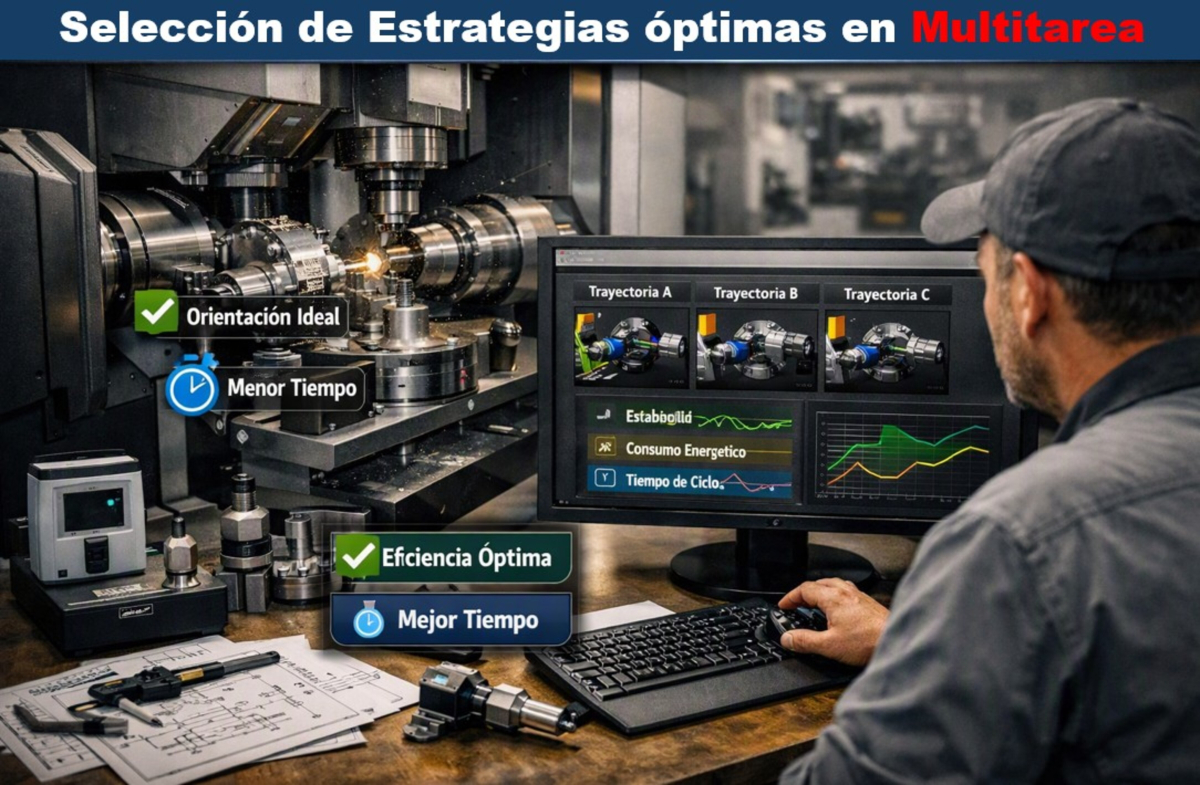
La selección de estrategias de corte también adquiere una dimensión adicional. En fresado multieje, la orientación de la herramienta afecta directamente a la estabilidad del corte, la evacuación de viruta y la calidad superficial. En torneado-fresado simultáneo, la interacción entre rotación de la pieza y movimiento de la herramienta genera condiciones dinámicas complejas que deben ser controladas desde el CAM. La programación multieje exige comprender cómo cada orientación, cada ángulo y cada interpolación afectan al comportamiento del material y a la vida útil de la herramienta.
Finalmente, la complejidad humana es un factor determinante. La programación CAM multieje requiere perfiles altamente cualificados capaces de interpretar la cinemática, anticipar riesgos y optimizar procesos. No se trata solo de dominar el software, sino de entender la máquina como un sistema integrado donde cada decisión afecta a la productividad, la calidad y la seguridad. La curva de aprendizaje es elevada y la transferencia de conocimiento dentro del taller es esencial para que la inversión en multitarea se traduzca en ventajas competitivas reales.
En conjunto, la programación CAM multieje en máquinas multitarea es una disciplina que combina ingeniería geométrica, control numérico, física del corte y gestión de procesos. Su complejidad es proporcional a su potencial: cuando se domina, permite fabricar piezas que antes requerían múltiples operaciones, reduce tiempos de ciclo, mejora la precisión y abre la puerta a geometrías avanzadas. Pero alcanzar ese nivel exige una aproximación rigurosa, una cultura técnica sólida y herramientas digitales capaces de gestionar la enorme riqueza cinemática de estas máquinas.
Retos de integración en el taller, errores típicos en programación multieje y su impacto en calidad y metrología
La incorporación de máquinas multitarea y estrategias CAM multieje en un taller de mecanizado no es únicamente una cuestión de inversión tecnológica. Supone una transformación profunda del flujo de trabajo, de la cultura técnica y de la forma en que se concibe la calidad. La complejidad de estos sistemas exige una integración cuidadosa, donde cada elemento - desde la planificación hasta la inspección final - debe adaptarse a una nueva lógica de producción.
La transición hacia un ecosistema multitarea
El primer reto aparece en la planificación de procesos. Las máquinas multitarea rompen la secuencia tradicional de operaciones distribuidas entre centros de torneado, fresadoras y rectificadoras. Integrarlas implica redefinir rutas de fabricación, reorganizar prioridades y adaptar la logística interna para que la pieza llegue a la multitarea con la información, los útiles y los materiales adecuados. Esta reconfiguración no siempre es intuitiva y requiere una visión global del taller.
La gestión de herramientas es otro punto crítico. Las máquinas multitarea combinan herramientas de torneado, fresado, taladrado y corte multieje, lo que obliga a un control exhaustivo de longitudes, offsets, radios y orientaciones. La integración exige sistemas de medición automáticos, bases de datos de herramientas actualizadas y procedimientos estrictos para evitar discrepancias entre el CAM y el CNC.
La formación del personal es un desafío estructural. La multitarea demanda perfiles híbridos capaces de interpretar trayectorias multieje, gestionar sincronización de canales y comprender la cinemática completa de la máquina. La transición suele generar una brecha temporal donde los operarios tradicionales deben adaptarse a un entorno digital más complejo, y donde los programadores CAM deben adquirir conocimientos de máquina que antes no eran necesarios.
Finalmente, la integración requiere una infraestructura digital sólida. La multitarea depende de simulación avanzada, gestión de datos, conectividad y trazabilidad. Sin un ecosistema digital coherente - MES, DNC, gemelos digitales, control de herramientas - la máquina no alcanza su potencial y se convierte en un cuello de botella.
Errores típicos en la programación multieje: dónde se producen y por qué
Los errores más frecuentes en programación multieje no provienen de la geometría, sino de la cinemática. Uno de los fallos habituales es la selección incorrecta del plano de trabajo o del sistema de coordenadas, especialmente cuando la pieza se transfiere entre husillos o cuando el eje B modifica la orientación de la herramienta. Un error de transformación puede generar colisiones invisibles en la simulación básica y provocar desviaciones críticas en la pieza real.
Otro error común es la falta de sincronización entre canales. En máquinas con torreta y cabezal simultáneo, la ausencia de esperas, bloqueos o prioridades bien definidas puede generar interferencias entre herramientas, movimientos solapados o tiempos muertos que reducen drásticamente la productividad. La programación multieje exige una lógica temporal que va más allá de la trayectoria.
La selección de estrategias de corte también es un punto de fallo. En fresado multieje, elegir una orientación inadecuada puede generar vibraciones, mala evacuación de viruta o desgaste prematuro de la herramienta. En torneado-fresado simultáneo, la interacción entre rotación y avance puede producir marcas helicoidales o variaciones en la rugosidad si no se controla la relación entre velocidad de corte y orientación.
La simulación insuficiente es otro error recurrente. Muchos talleres confían en simulaciones geométricas sin activar la cinemática completa de la máquina. Esto deja sin detectar colisiones entre portaherramientas, torretas, cabezales o elementos móviles que solo aparecen cuando se simula el modelo real de la máquina. La multitarea no admite simulaciones parciales.
Por último, la falta de estandarización en postprocesadores genera errores de interpretación entre CAM y CNC. Un postprocesador incompleto o mal adaptado puede traducir movimientos multieje de forma incorrecta, provocando comportamientos inesperados en la máquina.
Para poder ver el contenido completo tienes que estar suscrito. El contenido completo para suscriptores incluye informes y artículos en profundidad