Ciertas piezas destinadas a los mercados más exigentes en seguridad, como pueden ser el del ferrocarril, aeronáutico, obras públicas y automoción, entre otros, tienen en muchos casos que cumplir una exigencia de control de duración de vida que las hacen críticas y, por lo tanto, necesitan controles especiales para asegurar que dicha vida se corresponda con la calculada en la fase de diseño. Uno de esos controles específicos es el de las tensiones residuales.
La especificación oculta
En el proceso de fabricación de un componente siempre es necesario cumplir una serie de especificaciones, entre las que las tolerancias dimensionales, geométricas y superficiales son las más reconocibles: cualquier mecanizador se preocupará de conocer, junto con la geometría de la pieza a fabricar, las tolerancias que acompañan a cada una de sus dimensiones y formas.
Otras magnitudes le resultarán quizá menos familiares. Estas magnitudes hacen referencia, más que a la geometría de la pieza, a características estructurales que condicionarán su buen funcionamiento en la aplicación final. Nos referimos a hechos que ocurren en su interior como variaciones en su composición química, o a la presencia de fases anómalas del material, resultantes del proceso de fabricación.
Entre las características a tener en cuenta, destaca la presencia de tensiones residuales internas en el material, generadas por la mayoría de las agresivas etapas del proceso de fabricación, como puede ser el conformado, la estampación, el mecanizado, la electroerosión, los recubrimientos, etc.
De una manera informal, podría decirse que la tensión residual es el estrés que absorbe la pieza durante su fabricación, estrés que se podrá liberar con el paso del tiempo, con resultados beneficiosos o perjudiciales para el desempeño de la función a la que se la destine.
En este sentido, el valor de tensión residual adecuado a obtener en una pieza viene a ser una “especificación oculta”, en un doble sentido: primero, porque en muchas ocasiones no se concreta en la información asociada a la pieza; y en segundo, porque nada en la medición de la geometría final del componente permitirá prever su valor.
El efecto de las tensiones residuales
La existencia de tensiones residuales da lugar a deformaciones en la pieza durante su vida útil, o a la aparición de grietas y posterior ruptura, o a la reducción de su vida útil limitando su resistencia a la fatiga.
Propiedades tan distintas como la fractura, resistencia a tracción, estabilidad dimensional, corrosión, adherencia de recubrimientos, etc., se ven afectadas por las tensiones residuales existentes.
Tensión residual: el concepto
Se denomina “tensión residual” a la tensión que existe en el material cuando no está bajo el efecto de fuerzas exteriores. Estas tensiones son la respuesta elástica del material a una distribución no homogénea de deformaciones: térmicas, plásticas, transformaciones de fase, formación de precipitados, gradientes de composición, etc. La estructura del material acumula deformaciones en distintos puntos, de tracción (demasiado estirado) o compresión (demasiado encogido) y tenderá a compensarlas modificando su forma y, por lo tanto, modificando su geometría.
¿Tracción o compresión?
Una vez que la pieza está siendo utilizada, se verá sometida a tensiones adicionales externas. La tensión real que soporta la pieza, por tanto, es la suma de la tensión externa aplicada y las tensiones internas existentes.
Cuando la pieza presenta tensiones residuales de tracción, de signo positivo, éstas se suman a la tensión externa aplicada, con lo que la pieza se sobrecarga. Estas tensiones residuales son, por tanto, indeseables, porque bajan el límite elástico del material y pueden hacer, por ejemplo, que la pieza se rompa durante su vida útil.
Las tensiones residuales compresivas, negativas, por otra parte, reducen la tensión total existente y dificultan la formación de grietas en la pieza. Procesos como el chorreado de granalla (shot-peening) se utilizan para conseguir tensiones residuales de este tipo en la superficie.
Medición de las tensiones residuales
El método tradicional de medición de tensión residual en piezas funcionales se ha basado en medir la distorsión provocada en la pieza al hacer un agujero mediante el método del taladro. Se trata de un método destructivo y con poca resolución cuando las variaciones de tensiones residuales son grandes al alejarse de la superficie de la pieza, ya que la distorsión total observada depende del promedio en la zona y no da información sobre el valor local.
Otros métodos (ruido de Barkhausen, empleo de ultrasonidos, etc.) proporcionan medidas cualitativas válidas para control de calidad en series largas.
La medición de tensiones residuales se puede realizar a partir de la “difracción de rayos X” y el análisis de la compresión o expansión de la estructura del material, en equipos de laboratorio.
No obstante, este método requiere habitualmente un largo tiempo de medida y el empleo de probetas de pequeño tamaño, lo que dificulta su aplicación en piezas acabadas, en las que sería necesario sustraer una parte del material para realizar el análisis, es decir que hay que dejar la pieza inservible. Hay que tener en cuenta que generalmente este proceso de verificación se efectúa sobre piezas caras ya terminadas.
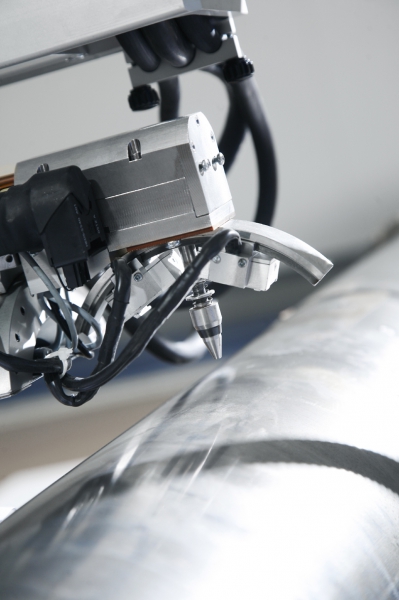
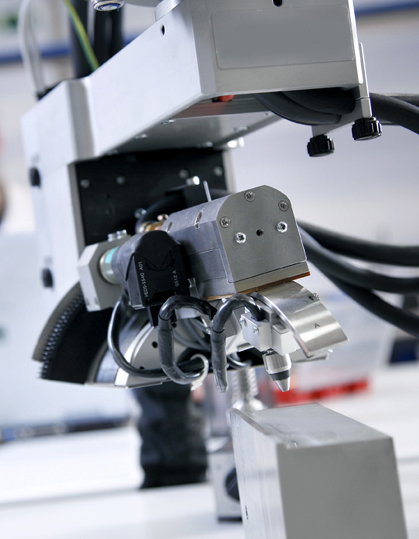
El uso sistemas de medición basado en detectores de rayos X, permite una superación de las limitaciones anteriores y la medición de las tensiones residuales en piezas funcionales sin necesidad de dañar la pieza.
El principio físico en que se basa es el análisis de un haz múltiple de rayos X difractado en la superficie deformada del material. La dirección en la que el haz difractado presenta una mayor intensidad se modificará en función de la deformación de la estructura cristalina de la superficie.
En la figura inferior se ilustra la medición de tensiones residuales por difracción de rayos X, izquierda material con tensión residual superficial de tracción, (nodos cristalinos separados), derecha de contracción (nodos cristalinos próximos). El método permite medir la tensión en superficie, lo que es suficiente en la mayoría de los casos prácticos. Como beneficio adicional al método anterior, las medidas pueden realizarse evitando el transporte de las piezas, al utilizarse para ello un equipo portátil.
Si se requiere medir las tensiones en el interior de la pieza, entonces es necesario eliminar capas de material para repetir la medición. La eliminación de material debe realizarse sin inducir nuevas tensiones, siendo por ello ideal el empleo de procesos como el electropulido.
En determinados casos la medición de la distribución de tensiones en el interior del material puede compensar el daño producido a la pieza, ya que permite estudiar la influencia en el resultado final tanto del material base como de los distintos procesos de acabado sufridos por la pieza.
Necesidad de la determinación de las tensiones residuales
La obtención de un determinado nivel de tensión residual en piezas funcionales es un requisito cada vez más demandado en la fabricación de componentes. En el caso de piezas críticas, resulta una magnitud fundamental para la homologación de las mismas o de los propios procesos de fabricación por las que se generan.
Su determinación es ineludible al abordar la optimización de ciertos procesos de fabricación. Entre los ejemplos de procesos que pueden ser optimizados para minimizar los costes de producción garantizando la calidad final de la pieza, están: la fundición, los distintos métodos de estabilizado, el granallado, o los procesos de mecanizado (rectificado, bruñido, fresado, etc.) en un amplio abanico de metales (acero, inconel, aleaciones de aluminio o titanio).
¿Qué se puede hacer cuando existen problemas con las tensiones residuales?
Las piezas que tienen problemas con las tensiones residuales pueden ser mejoradas, haciendo pasar las tensiones de tracción a tensiones bajas o de compresión según sea necesario, por medio de diferentes procesos.
Estos métodos se basan en procesos de vibración, calentamiento, abrasión, deformaciones plásticas superficiales (roller-burnishing), y granallado (shot-peening).
Otros temas que se tratarán en dicha jornada son:
Inspección no destructiva de errores
Los procesos de fabricación generan alteraciones superficiales sobre los diferentes materiales. Este nuevo “sistema superficie” debe ser analizado para conocer su influencia en la vida en servicio y funcionalidad del componente fabricado. Este análisis de la integridad superficial implica la evaluación y estudio de las propiedades mecánicas y metalúrgicas modificadas mediante cada proceso de fabricación particular. Para ello, se realizan generalmente estudios metalográficos, medición de tensiones residuales y ensayos de comportamiento a la fatiga.
En esta charla se tratarán la defectología típica asociada a diferentes procesos de fabricación (fresado, torneado, taladrado, rectificado, EDM, ECM y CHM), así como las diferentes técnicas destructivas y no destructivas aplicables en función del material de pieza a analizar.
También se mostrarán algunos procesos novedosos que introducen modificaciones beneficiosas en la integridad superficial de los materiales.
Por último, se hará una descripción detallada del análisis de tensiones residuales como uno de los aspectos más importantes asociados al estudio de la integridad superficial.
Tecnologías
Sectores