El diseño y fabricación de piezas de alto valor añadido, como son los componentes de motores aeronáuticos o matrices de estampación de gran tamaño, es un proceso complejo que está sujeto a continuos cambios de diseño. En concreto, los fabricantes de matrices de estampación están sujetos a toda la cadena de proveedores del sector de automoción, por lo que corren el riesgo de sufrir continuos cambios de diseño en fases intermedias e incluso avanzadas del proyecto. La ejecución de estos cambios exige a menudo añadir material que había sido eliminado en una etapa anterior mediante procesos de mecanizado por arranque, y volver a mecanizar de nuevo según la geometría deseada.
Por otro lado, estos componentes presentan geometrías de alta complejidad que son relativamente difíciles de obtener mediante las técnicas habituales fresado y/o electroerosión.
Posibles técnicas para piezas pequeñas
Para ello, se puede plantear el empleo de técnicas de fabricación rápida de componentes (denominadas en inglés Rapid Manufacturing o RM). Este tipo de técnicas se basan en la fabricación capa a capa de piezas completas. Existes varias tecnologías capaces de fabricar piezas funcionales directamente utilizando material en polvo, como por ejemplo el Selective Laser Sintering o SLS de EOS, el Selective Laser Melting (SLM) de MCP, Laser Cusing de Hoffmann, etc. Sin embargo, estas técnicas suelen estar orientadas a fabricar piezas de tamaño relativamente pequeño, del orden de 250x250x250 mm. De esta forma, el empleo de estas tecnologías queda limitado a piezas de pequeño tamaño, o insertos de alta complejidad que puedan ser incorporados en soportes de mayor tamaño. Cabe destacar el empleo de estas técnicas en moldes de inyección de plástico de pequeño tamaño, los cuales presentan en ocasiones geometrías extremadamente complejas para su fabricación mediante fresado o electroerosión, pero pueden ser fabricados de forma directa con este tipo de técnicas.
Soluciones para piezas grandes
Sin embargo, para acometer la reparación o el aporte de material en una matriz de estampación de gran tamaño, no se pueden plantear el empleo de las técnicas de RM descritas en el párrafo anterior. Además de la limitación del volumen de trabajo de las máquinas, el volumen de material que habría que depositar sería tan grande que se dispararía el coste de los componentes. Por último, y a pesar de que las piezas fabricadas con las tecnologías RM de última generación presentan propiedades mecánicas prácticamente similares a las piezas mecanizadas, todavía no alcanzan el nivel de éstas, por lo que la vida de las piezas en condiciones de servicio sería menor.
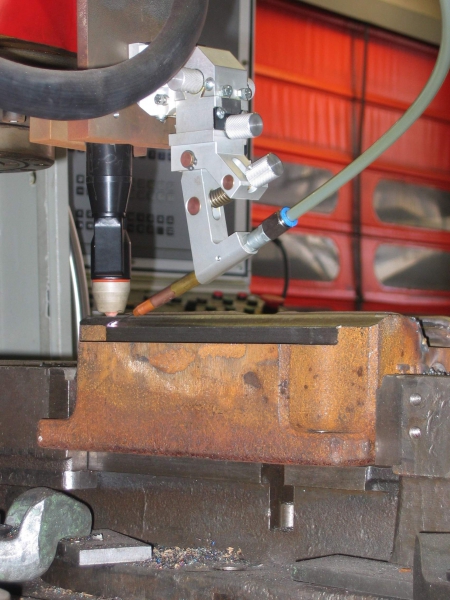
De esta forma, la solución industrial que se utiliza en la práctica es aportar material mediante soldadura convencional TIG. La soldadura TIG (acrónimo ingles de Tungsten Inert Gas) utiliza un electrodo no consumible de tungsteno rodeado por un gas de protección que suele ser comúnmente Argón. El material de aportación se suministra de forma externa y, aunque existen algunas aplicaciones concretas en las que se utiliza material de aporte en polvo, la gran mayoría de los procesos utilizan hilo de aporte.
Recomendaciones para trabajar con soldadura TIG
La soldadura TIG es un tipo de soldadura de arco eléctrico que permite obtener cordones de alta calidad, ya que combina un control estrecho de los parámetros de soldadura, con la presencia de un gas protector que evita la oxidación de las zonas donde se deposita material.
Para garantizar la calidad de la unión entre la pieza y el material de aporte, es común precalentar la base o sustrato donde se deposita el material entre 250ºC – 300ºC. Esto obliga a introducir las piezas que van a sufrir una reparación en hornos durante horas, lo cual conlleva tiempo y un coste elevado en equipamiento y transporte, sobre todo en piezas de gran tamaño como pueden ser las matrices de estampación. Además, una vez precalentada la pieza y realizado el aporte, se suele ejecutar una fase de enfriamiento controlado. Si la fase de enfriamiento no se controla y se realiza de una forma brusca, dependiendo del material de la pieza y el material de aporte, puede existir un elevado riesgo de aparición de grietas y zonas de alta fragilidad. Para ello, es común enterrar literalmente las piezas reparadas en vermiculita (mineral formado por sales de hierro y magnesio) que se utiliza como aislante térmico y retarda el enfriamiento de la pieza.
Dado que el proceso de aporte de material involucra varias operaciones y se realiza sobre piezas complejas se suele llevar a cabo de una forma completamente manual, tanto el transporte de cada una de las piezas a los hornos, como las soldaduras TIG en las diferentes zonas que deben ser reparadas.
Por último, en general, las zonas donde se han aportado cordones de material no alcanzan los requisitos de precisión exigidos por el cliente y es necesario utilizar las técnicas tradicionales para acabar estas áreas. Así, una vez conseguido el aporte sobre la pieza y alcanzado el enfriamiento, es necesario remecanizar las zonas que han sido reparadas para conseguir la geometría final deseada con los requisitos de tolerancias y rugosidad finales.
Para poder ver el contenido completo tienes que estar suscrito. El contenido completo para suscriptores incluye informes y artículos en profundidad