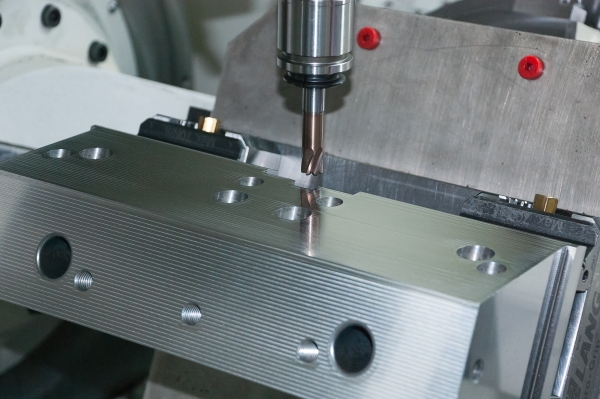
En la fabricación de herramientas en HARTING Applied Technologies, el rectificado de deslizadores se ha sustituido por el fresado en duro automatizado. En Espelkamp, se analizaron y optimizaron los procesos de fresado junto con MMC Hitachi Tool para aumentar la eficiencia y la fiabilidad del proceso. El resultado: mayor vida útil de las fresas, mejores superficies, tiempos de producción más cortos y costes de producción un 60% más bajos en comparación con el rectificado.
“Nos hemos especializado en el diseño, desarrollo y fabricación de sofisticados moldes de inyección, herramientas de corte y plegado, máquinas especiales y procesos de fabricación de micro tecnología”, explica el director general, Dr. Volker Franke, responsable de la fabricación de herramientas, que es extremadamente importante para HARTING, es decir, HARTING Applied Technologies GmbH. En Espelkamp, el término alta tecnología no solo se aplica a los productos, sino también a la fabricación de herramientas. Al fin y al cabo, se trata de un fabricante de los más modernos de su clase y ya ha ganado tres premios (2014, 2016 y 2018) como Fabricante de herramientas del año.
HARTING ya había alcanzado un nivel considerablemente alto en el campo del fresado, pero aún quedaba mucho por mejorar, especialmente en lo que se refiere al mecanizado en duro. Esto se aplicaba particularmente al deseo de reducir los tiempos de procesamiento, que, sin embargo, no deberían conducir a vidas útiles menores. En este punto, incluso la rentabilidad de todo el proyecto –la sustitución del rectificado de los deslizadores por el fresado– estaba en entredicho. Los experimentos internos de la empresa de Westfalia no habían aportado ninguna mejora en este aspecto. Fue entonces cuando se entró en contacto con MMC Hitachi Tool, ya que los optimizadores de procesos del fabricante de herramientas japonés trabajan en estrecha colaboración con los clientes para desarrollar estrategias de mecanizado más eficientes.
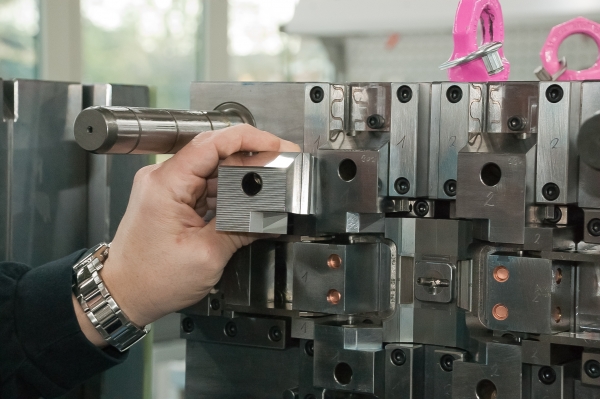
Después del análisis obligatorio de las condiciones reales en MMC Hitachi Tool, se llevaron a cabo las primeras pruebas generales rápidamente. Estas fueron tan prometedoras que uno tenía el deseo de trasladar estos resultados a las actividades cotidianas. Para ello, se seleccionó uno de los deslizadores que, con geometrías similares pero de dimensiones diferentes, forman el volumen comercial de HARTING en el mecanizado en duro, por así decirlo. Estos deslizadores ya fueron rectificados en el pasado. Más de veinte de estos deslizadores del mismo tipo se utilizan en moldes de varias cavidades. Estos se emplean para moldear por inyección los soportes de plástico que sirven como dispositivos de bloqueo para el famoso conector Han modular. Este deslizador se compone de acero para moldes resistente al desgaste por calor X38CrMoV5-1 (1.2343). Después del desbaste, se somete a un pre-templado de 52 a 54 HRC y las superficies se pre-acaban de 0,2 mm a 0,02 mm y luego se terminan a tamaño final. La tolerancia de estas superficies está comprendida entre 0 mm y -0,01 mm para la dimensión total.
En un principio se analizó la viabilidad. Se probaron diferentes herramientas y valores de corte conjuntamente, se compararon los tiempos de mecanizado, el comportamiento de desgaste y las superficies, y se comprobó repetidamente si las cosas podían mejorarse aún más. Comenzando con varias fresas redondas y otros tipos de fresas, finalmente se llegó a la fresa EHHR, que también fue probada en varios diámetros. Con la pieza de trabajo de prueba, se determinó que un diámetro de 8 mm era el ideal.
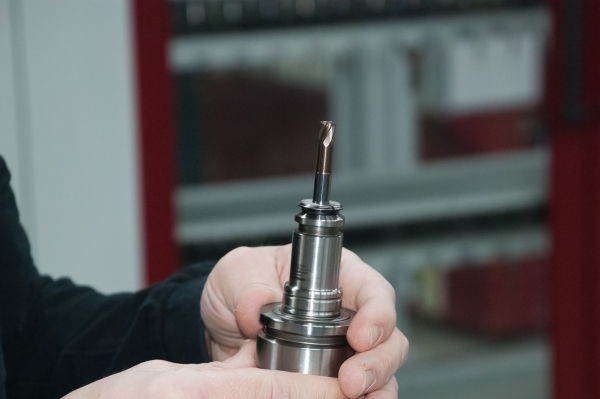
El resultado superó con creces todos los resultados anteriores. La EHHR (Epoch High Hard Radius) es una fresa VHM de 6 filos de MMC Hitachi Tool, que tiene su propio recubrimiento ATH, está diseñada exclusivamente para el mecanizado duro y tiene una forma ligeramente poligonal. El diámetro de los bordes de corte laterales, desplazados 120 grados, es ligeramente cónico en comparación con los bordes de corte frontales, lo que garantiza una alta tasa de eliminación de virutas y una larga vida útil al mismo tiempo. Esto, junto con los seis filos de la herramienta, da como resultado altas velocidades de avance y tiempos de mecanizado muy cortos. Las altas velocidades de corte posibles con la EHHR causaron gran impresión en Espelkamp: en piezas mayores con diámetros de 12 mm, hasta 350 m/min para el pre-acabado e incluso más de 500 m/min para el acabado final de la superficie.
Un total de solo dos fresas EHHR con un diámetro de 8 mm (una para el pre-acabado y otra para el acabado) fueron suficientes para mecanizar un juego completo de deslizadores a la medida final. Y esto extremadamente rápido y con superficies perfectas. Incluso después del último deslizador, la herramienta estaba tan poco desgastada que seguía estando muy por debajo de la tolerancia. Se podrían haber fresado aún más deslizadores antes de que la EHHR se quedara fuera de tolerancia. No obstante, eso no se sometió a prueba.
Actualmente, el departamento de fabricación de herramientas de HARTING utiliza la EHHR en diámetros de 6, 8 y 12 mm debido a los diferentes componentes. Hoy en día, todos los tipos de deslizador actuales se fabrican automáticamente de acuerdo con este patrón desarrollado conjuntamente por HARTING y MMC Hitachi Tool. La probada estrategia de producción también se aplicará a los próximos proyectos en Espelkamp y se declarará el estándar de producción. HARTING Applied Technologies obtiene ahora, para su sección de mecanizado en duro, más del 80% de las herramientas de fresado necesarias del fabricante japonés de herramientas. Además de la calidad de las herramientas, resulta decisiva la competencia de MMC Hitachi Tool en el desarrollo de procesos, cada vez más importante para los de Westfalia.
Para poder ver el contenido completo tienes que estar suscrito. El contenido completo para suscriptores incluye informes y artículos en profundidad