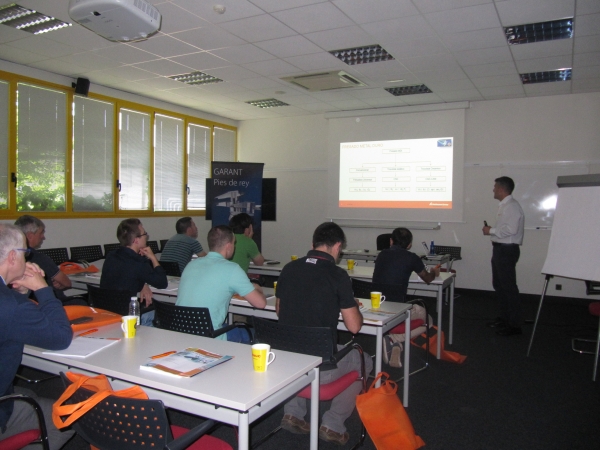
Jon Mendez, técnico de Hoffmann Group, inició su presentación comparando en el fresado de metal duro tres estrategias: el fresado convencional, el fresado trocoidal estático y el fresado trocoidal dinámico. El fresado convencional se lleva a cabo con una fresadora universal con velocidades de corte bajas y avances pequeños. El fresado trocoidal estático requiere trabajar con fresadora CNC y consiste en trabajar haciendo semicírculos con velocidades de corte mayores que el fresado convencional.
El fresado trocoidal dinámico se introdujo como estrategia de mecanizado sobre todo gracias al gran desarrollo experimentado por los programas CAD- CAM. Además, de para realizar ranuras permite realizar figuras más complejas.
Las limitaciones a las que se tuvo que enfrentar el trocoidal dinámico eran que no se podía trabajar, dependiendo del diámetro de la herramienta, a más de una vez el diámetro de corte, es decir, con una herramienta de diámetro 12 no más allá de 12 milímetros de pasada y dependiendo del material. Las velocidades de corte eran bajas. Se realizaba un fresado en concordancia y con no concordancia. Esas condiciones de corte no eran las más apropiadas para trabajar con fresado convencional. En cuanto a la viruta, el volumen era bajo y el espesor no era uniforme ya que, dependiendo de la zona del empañe, se sacaba una viruta más ancha o menos ancha. Posteriormente, con el fresado trocoidal estático conseguimos una ventaja: se empezó a trabajar con más longitud de corte y se podía mecanizar con condiciones de corte más altas. Pero nos ocurre que el avance por diente siempre es el mismo. Entonces al hacer una ranura, dependiendo de la zona de trabajo, nuestro espesor de viruta es distinto, la herramienta no trabaja de forma continua y por ello su desgaste tampoco es uniforme.
En el fresado trocoidal dinámico se cambia totalmente la estrategia. La pasada y el espesor de viruta son constantes por lo que se puede dejar a la máquina trabajando sola. Con esta estrategia la profundidad de pasada sube, nuestro número de dientes z también sube. Como se trabaja a pasadas controladas y bajas, una fresa en vez de trabajar con más dientes, en vez de z4 puede trabajar con z5 o 7, lo que se traduce en un avance más alto. Otra de las ventajas es el aumento de las revoluciones, se pasa de trabajar en un acero normal a 80 metros a trabajar 180-240 metros y con un desgaste de herramienta uniforme. Lo único que se reduce es el ancho de pasada por lo que se reduce el calor que se produce en pieza y herramienta con anchos de pasada grandes.
Para poder ver el contenido completo tienes que estar suscrito. El contenido completo para suscriptores incluye informes y artículos en profundidad