Puntos críticos a medir, controlar y verificar en el proceso de mecanizado
Los sistemas de inspección y control, entre los que está la medición, resultan fundamentales hoy en día para asegurar la mejor calidad de nuestros productos y con la crisis económica que venimos sufriendo en estos últimos años no podemos más que seguir invirtiendo en aspectos relacionados con la calidad y la eficiencia de sus controles.
El proceso de verificación y control de una pieza que se mecaniza empieza desde la fase de diseño de la misma y será uno de los apartados a tener en cuenta en esa fase contemplando los medios productivos en que se va a llevar a cabo las operaciones de mecanizado y los medios de control a e emplear y por otro lado la función que va a realizar la pieza en el diseño final donde va a ir montada. Hay que tener en cuenta que muchas de las limitaciones de diseño vienen dada por los elementos comerciales en los que van a ir montados o bien que se le van a montar. Es importante el incluir una fase de análisis de la fabricabilidad dentro de la fase de diseño de piezas, sobre todo en las piezas críticas. Este análisis debe contemplar entre otros aspectos: tamaño pieza, tolerancias, amarres, accesibilidad de herramientas, qué pide/exige el cliente, criterios de aceptación (CPk), normas de verificación aplicables, herramientas, etc.
Dentro de este punto es donde se deben de analizar los puntos críticos a medir, controlar y verificar en el proceso de mecanizado. Hay que tener en cuenta las tolerancias dimensionales, superficiales y geométricas teniendo en cuenta la relación tolerancia / coste de su consecución. Para poder llevar a cabo las mediciones hay que asegurarse de que se disponen de los medios para su control o bien donde se va a controlar.
Otro aspecto que empieza a entrar en juego dentro de las mediciones es la integridad superficial como es la tensión residual ya que los procesos de mecanizado afectan, en muchos casos, a la estructura del material introduciendo tensiones añadidas a la pieza y en función de cómo sean esas tensiones pueden influir en el buen funcionamiento de la pieza sobre todo en su vida útil como deformaciones en la pieza y reducción de la vida útil.
Otro aspecto de medición puede ser el medir la capacidad de la pieza en bruto de contener la pieza terminada en piezas de gran tamaño, sobre todo en procesos de fundición y forja.
Un aspecto importante es, cada vez más, el tener una medición del medio productivo ya que esta debe de estar muy bien calibrada para mantener el nivel de calidad para el que fue adquirido y no trabajar con tolerancias de consecución teóricas. Ya que de otra forma nos podemos encontrar que el medio productivo no es capaz de conseguir los criterios de calidad que se exige a la pieza. El tener mediciones de verificaciones geométricas, movimiento ejes, verificaciones funcionales, capacidad máquina, verificaciones térmicas y de vibraciones, es muy importante para saber el estado del medio productivo. Es importante el plantearse realizar este tipo de mediciones y verificaciones de forma programada.
Medición in-process y/o post-process
La tecnología de medición está avanzando de forma rápida en la medida que se están desarrollando soluciones basadas en sistemas que antes no se empleaban para este tipo de mediciones debido a su coste o al propio estado de la tecnología.
Repasando donde se realizan las mediciones relativas al mecanizado hay tres niveles de medición: in-process dentro de la máquina, in-process fuera de la máquina dentro del flujo productivo (generalmente son sistemas de mediada especiales para cada tipo de pieza) y la que se realiza en salas de metrología.
La separación de la medición in-process o post-process viene dado por el ambiente de trabajo (si es seco mojado, si es limpio o tiene muchas virutas, etc.), por las precisiones, características geométricas, por la posibilidad o no de integrar el sistema de medición necesario dentro del sistema productivo, etc. Lo cual no quiere decir que lo que hoy en día se hace post-process dentro de un tiempo se realice in-process o se puedan desarrollar soluciones especiales para ello.
Los sistemas de medida integrados en etapas intermedias del flujo productivo tienen un efecto doble en la reducción de costes: la identificación y extracción del flujo productivo de la pieza antes de que esté acabada supone un ahorro en tiempo, materiales, desgate de herramientas y consumo energético y además permite detectar problemas en el sistema productivo que pueden ser los que originen el error y de esta forma eliminar la posibilidad de realizar nuevas piezas defectuosas.
Las tecnologías que se utilizan son de lo más variadas y hay que tener en cuanta cual es la que mejor se adapta a la medición que se quiera realizar de la forma más económica, pero cumpliendo con los objetivos y la fiabilidad de la medición. Por otro lado el intentar dar una clasificación de los diferentes tipos de sensores que se utilizan es difícil ya que se tiene por un lado la tecnología, la integración, el rango de los valores que son capaces de dar, etc.
Medición por contacto y la medición sin contacto
Dentro de los sistemas de medición que se utilizan se tiene la medición por contacto y la medición sin contacto.
Las exigencias de medir con una mayor precisión junto con la aparición de superficies cada vez más complejas o que no admiten ser tocadas durante el proceso están llevando al desarrollo de nuevas tecnologías de medición sin contacto para la detección y la medición.
La medición sin contacto se basa en sensores de proximidad y medición de distancias, basados en diferentes tecnologías se emplean para detectar la presencia de una pieza pero también pueden ser empleados para medir distancias. Las tecnologías que se emplean son: sensores inductivos, capacitivos, basados en presiones de aire, láser, visión, basados en ultrasonidos, etc. Las mediciones que se pueden realizar son muy variadas: Diámetro, circularidad y cilindricidad, conicidad y forma cónica, perpendicularidad, distancia entre centros, paralelismo, concentricidad y coaxialidad, rectitud, etc. Las mediciones sin contacto en metrología tienen la ventaja de que no existe contacto con la pieza a medir y por lo tanto se evitan daños sobre las mismas. E Las mediciones sin contacto pueden ser una ventaja donde se requiere de velocidad y precisión. Son operaciones que se pueden automatizar y por lo tanto se eliminan los errores que pudiera tener una operación manual.
Una comparativa entre la tecnología que ofrecen los sistemas de medición sin contacto y el procedimiento tradicional por palpado indica que el sistema sin contacto puede llegar a ser seis veces más rápido a la vez que es capaz de obtener más información y de mayor calidad.
No obstante, siguen existiendo procesos productivos que necesitan sistemas de medición con contacto debido a las condiciones del entorno en que se realizan.
Tendencias
Las tendencias y desarrollos están orientados a un aumento de la automatización de los sistemas de inspección y medición. Además de la automatización está el desarrollo del aumento de la velocidad de medición y de la precisión. Así mismo está la incorporación de cada vez más “inteligencia” a los sistemas de medida y de interfaces hombre-sistema de medida cada vez más amigables y con más información.
En el apartado de medición e inspección de piezas y procesos hoy en día hay muchas tecnologías y dispositivos y hay que tener muy claro cuál es el más conveniente para cada caso. Dando un repaso, sin entrar en detalles de sus funcionamientos técnicos, los sistemas y tecnologías que más están sobresaliendo fuera de las tradicionales están:
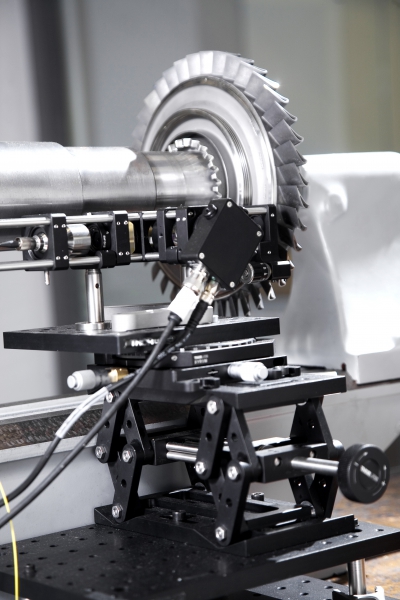
- Los ultrasonidos, técnica de inspección no destructiva (NDT), que se pueden emplear para la inspección de grietas superficiales e internas, medición de espesor/corrosión, medición de tensiones residuales, inspección de impurezas, inclusiones, etc. Y un aspecto importante, como sustitución de las tecnologías basadas en líquidos penetrantes con las ventajas tanto económicas como ecológicas que esto supone.
- Los sistemas basados en el láser bien por medio de la interferometría, las barreras, etc. aunque ya están extendidos en la industria continúan en desarrollo buscando nuevas soluciones, aplicaciones y una mayor precisión.
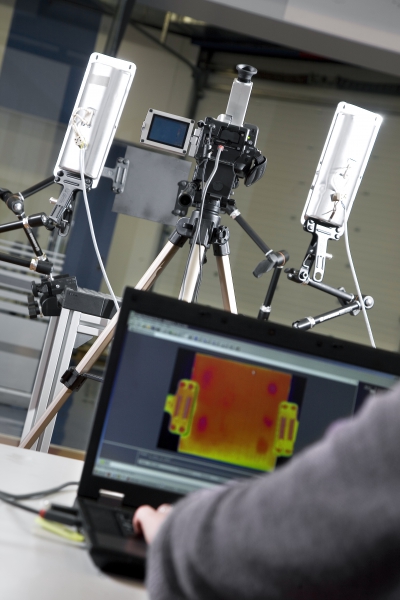
- La termografía, técnica de inspección no destructiva (NDT), que se utiliza para medir variaciones de temperatura y en función de ese cambio detectar errores en la integridad superficial o internas cercanas a la superficie en piezas metálicas y en materiales compuestos errores superficiales e internos. Una aplicación de ejemplo podría ser la reducción del tiempo de los ensayos para determinar la fatiga de piezas.
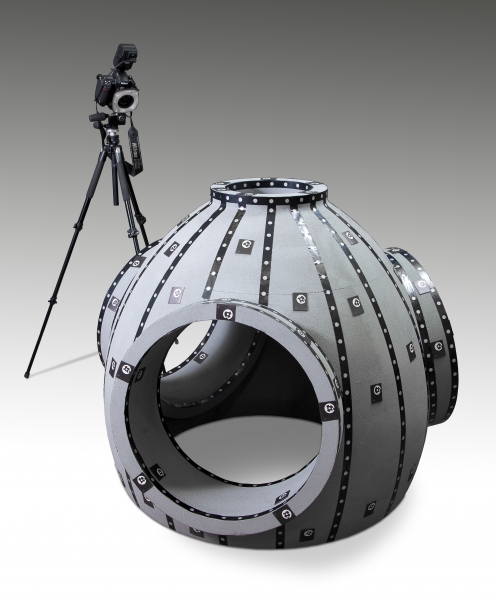
- La fotogrametría o construcción de geometría a partir de la interpretación de fotografías de forma automática. Los desarrollos están orientados hacia la utilización de cámaras cada vez más comerciales debido al incremento de la resolución de las mismas y al desarrollo de cada vez más aplicaciones donde en el desarrollo de software específico es donde está el diferencial de los sistemas. Hoy en día se está trabajando con marcadores físicos y se piensa que en un futuro no hagan falta y se basen en detalles de la propia pieza. Un ejemplo de este sistema dentro de la máquina puede ser el alineamiento de piezas de gran tamaño.
- La visión artificial, diferenciando el 2D del 3D, es un campo con un fuerte crecimiento. Este tipo de medición no es aplicable a cualquier tipo de pieza, el sistema a aplicar se debe analizar para cada tipo de pieza contemplando temas como el tipo de material, las geometrías, las dimensiones, etc. Hay varios tipos de aplicaciones como la visión estereoscópica que emplea dos cámaras y el escaneado láser que son dos de las técnicas más utilizadas.
- Los sistemas de medida por contacto siguen su desarrollo ya que continúan teniendo su lugar en ambientes sucios o mojados que podrían falsear las medidas si se utilizasen otro tipo de medición. Un ejemplo de los últimos desarrollos podría ser el sistema de medición multidiámetro con un gran rango, por ejemplo 300 mm, de medición para reducir el número de sensores de medida necesarios, es útil para piezas de revolución con la necesidad de medir varios diámetros.
- Dentro de los rayos X están las aplicaciones para la medición de tensiones residuales por medio de difractómetros y las de tomografía para analizar el interior de los productos, dependiendo de los materiales, para analizar fallos.
En el apartado de los sistemas productivos también se están dando grandes pasos a la hora de conseguir que sean cada vez más precisos incorporando sistemas de medición dentro de los propios sistemas, aparte de los ya necesarios para el control de los movimientos. Estos sistemas se basan básicamente en dos las temperaturas y las vibraciones desarrollando máquinas cada vez más “inteligentes” que minimicen los errores producidos debidos a estos efectos por medio de adaptaciones del sistema productivo.
Medición en la máquina, medición de la herramienta, medición de la pieza…
Dentro de la tendencia actual de aumento de la precisión, la medición in-process es un aspecto que se está buscando en todos los procesos. Pero si queremos integrar un sistema de medición dentro del proceso, es necesario tener en cuenta algunas consideraciones:
- Que sea Fiable. El sistema de medición deber ser lo suficientemente fiable para comandar al proceso de producción. Este aspecto es importante por ejemplo en procesos de rectificado.
- Que no afecte a la Productividad. El sistema de medición no debe de ser el cuello de botella dentro del proceso productivo.
- Que esté preparado para el ambiente productivo. En muchos casos será necesario adaptar los sistemas de medida para que puedan funcionar dentro del sistema productivo.
- Que tenga facilidad de integración en el sistema productivo. Bien integrado con el sistema de control que disponga el sistema o bien con un interfaz propio, pero en todos los casos persiguiendo la “amigabiliad” de la comunicación con el operario.
- Que tenga un proceso de calibración fácil. Hay que disponer de sistemas para la calibración in-situ del sistema de medición por medio de patrones o por medio de otros sistemas de medida.
Asegurar las mediciones: calibración de los elementos de medida
El tener aseguradas las mediciones pasa por tener los elementos de medición perfectamente controlados por medio de calibraciones planificadas. Es importante el tener perfectamente controlado y visualizado el estado de los sistemas de medida. El disponer de un sistema de gestión de calibraciones, o bien subcontratarlo, es una buena práctica que se debiera tener en cuenta.
El siguiente paso es realizar las calibraciones. Cada sistema de medida es posible que necesite su propio sistema de calibración desde las más clásicas como pueden ser los propios calibres o micrómetros hasta las más sofisticadas como pueden ser los interferómetros láser.
Otros sistemas de medición se basan en piezas patrones controladas de las cuales se conocen todas sus tolerancias y se emplean para comparar las medidas que se obtienen con las medidas que se debieran obtener.
La primera forma de asegurar las mediciones es tener los sistemas productivos en perfecto estado y por lo tanto la calibración también debiera extenderse a ellos.
8- Recomendaciones para la medición y control de piezas grandes o muy pequeñas
En primer lugar resaltar que no tiene nada que ver la medición de piezas grandes con la medición de piezas pequeñas empezando por las precisiones que se manejan. Lo cual no quiere decir que lo uno sea más fácil que lo otro. Cada uno de ellos tiene su dificultad y los medios para su realización.
En el campo de las piezas grandes tenemos diferentes dispositivos, dejando a un lado los empleados en topografía, como:
Los seguidores láser que es un láser que es reflejado en un reflector contenido en una semiesfera, el haz de luz sigue en forma automática a la semiesfera que hace las funciones de un palpador; su alcance de medición es limitado y con alcance de medición alto, la ventaja de estos instrumentos es su largo alcance de medición, que son portátiles, y que no requieren una estructura rígida para desplazar el palpador, el palpador es desplazado por el operador sobre la pieza bajo inspección.
Los brazos de medición son instrumentos que consisten de tres brazos articulados y con un palpador en uno de sus extremos para palpar las piezas que se requieren medir tiene la ventaja de ser sistemas de medición tridimensional portátiles aunque su alcance de medición es limitado.
La fotogrametría que es una tecnología de medida sin contacto por visión con la utilización de cámaras digitales y se basa en la triangulación sobre puntos marcados en la pieza. La principal ventaja es la reducción tiempos y los costes de inspección. La verificación se hace por medio de visión 3D y las más extendidas son la estereofotogrametría (dos cámaras con geometría conocida) y la Fotogrametría (geometría desconocida). Es un sistema totalmente portable ya que, como se ha comentado, está basado en cámara fotográficas digitales y se procesa posteriormente sobre una computadora con el software de reconstrucción de geometría instalado.
La interferometría láser es un sistema que nos permite medir longitudes y relaciones geométricas en piezas de gran tamaño
En el caso de medición de piezas muy pequeñas o de muy alta precisión entran en escena sistemas de medida diferentes a los habituales o en muchos casos no conocidos y sobre todo poco extendidos, como pueden ser la medición tridimensional por palpadores por debajo de la micra, la realización de mapas topográficos de superficies, los microscopios electrónicos, etc. Hay también un gran número de sistemas ópticos que se emplean sobre todo para la medición 2D. En muchos casos el problema es la manipulación y el posicionamiento de las piezas.