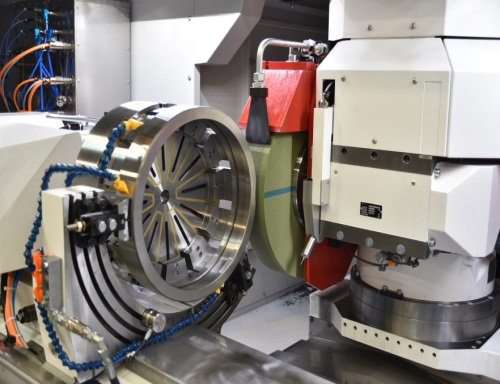
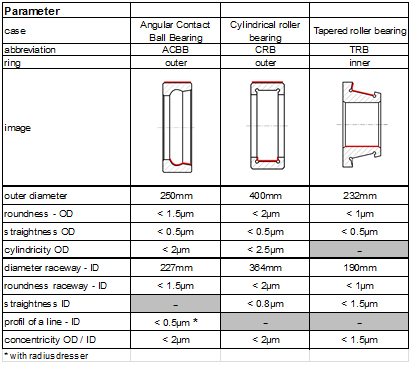
Cuando se presentan las máximas exigencias en relación a la redondez de los anillos y sleeves de pared delgada o de una pista de rodamiento, cuya superficie debe tener una forma extremadamente precisa, para que el elemento rodante pueda ofrecer una mayor vida útil o para un rectificado de exteriores o interiores en un solo amarre, Studer tiene la respuesta y conoce el proceso de fabricación necesario para que estos anillos puedan fabricarse de manera económica: el rectificado cilíndrico con una fijación de “shoe grinding” o, más sencillo, el “shoe grinding”. Con este método, Studer -representada en España por Siaisa- logra precisiones inalcanzables con procesos convencionales de rectificado.
El principio de “shoe grinding”
La pieza de trabajo circular de pared fina, el anillo de rodamiento, debe sujetarse de tal manera que no se deforme y así la concentricidad absoluta del diámetro exterior al interior ya esté asegurada por el sistema de sujeción. Estos requisitos no se cumplen con un plato de garras (plato de 3-6 garras). Además, el contorno exterior completo y el contorno interior se deben mecanizar preferiblemente en una sujeción.
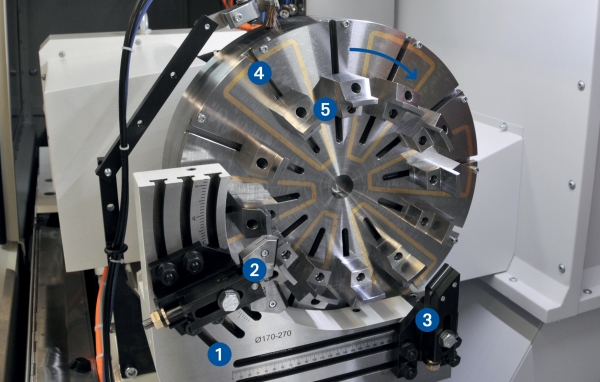
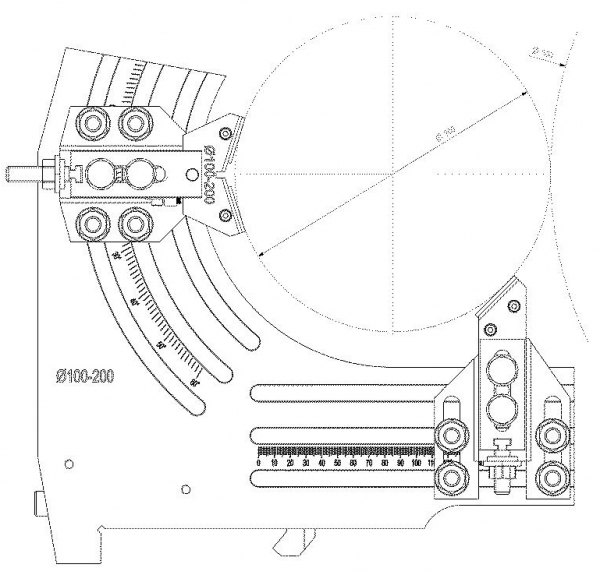
La mejor manera de sujetar un anillo de pared fina es utilizar un método que separe completamente al soporte de la pieza de trabajo del accionamiento giratorio (accionamiento de la pieza de trabajo):
- Fijación de “shoe grinding”, para sujetar la pieza de trabajo.
- Plato electromagnético para introducción de par (accionamiento) y sujeción de la pieza de trabajo.
Para poder ver el contenido completo tienes que estar suscrito. El contenido completo para suscriptores incluye informes y artículos en profundidad