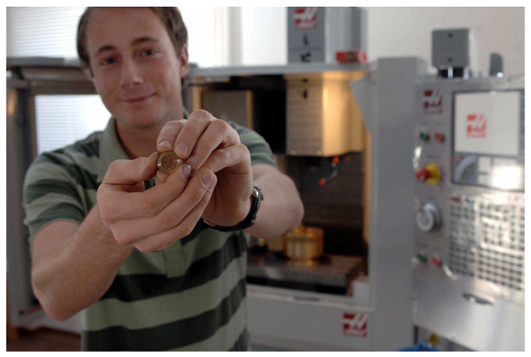
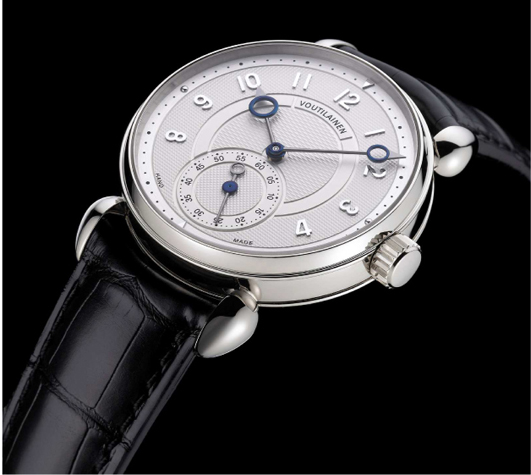
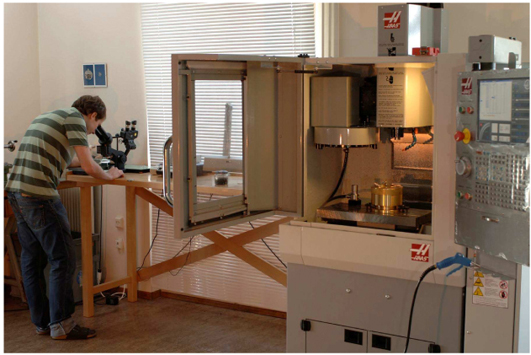
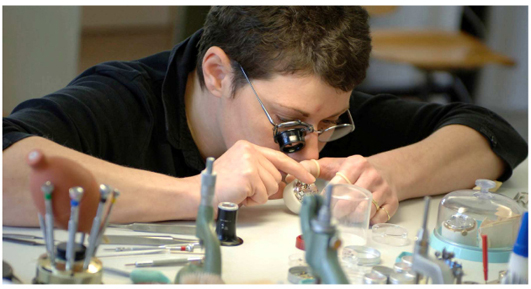
La fresadora de oficina OM-1 de Haas, que ocupa un lugar privilegiado en el mayor taller de Kari Voutilainen, uno de los maestros relojeros de Suiza, es la última adquisición que se suma al extenso equipamiento de la empresa. “La fresadora de oficina de Haas nos permite crear con más facilidad piezas que tienen formas elaboradas que van más allá de radios y líneas rectas”, comenta Kari Voutilainen. “Antes hacía ese tipo de piezas con nuestra máquina Pointer, pero con la de Haas podemos hacerlas más rápidamente y con menos posibilidad de error”.
Los errores pueden costar mucho dinero, sobre todo cuando los materiales con los que se suele trabajar son metales preciosos como oro y titanio, además de otros materiales como el acero y el cobre. Cuando trabaja los moldes, el maestro relojero recoge y recicla los restos de material que quedan sobre la mesa de la máquina en el filtro de refrigeración. “Vale la pena el esfuerzo”, comenta.
Cada movimiento del reloj tiene una placa principal -un chasis, dicho de otro modo- al que van fijadas directa o indirectamente toda la multitud de piezas. Kari Voutilainen describe esa placa como una loncha de queso Emmental suizo, plagada de agujeros y huecos.
El más mínimo error mientras se trabajan estas piezas tendría consecuencias nefastas al realizar el montaje final del reloj.
Configuración
“Somos muy cuidadosos en la configuración de las herramientas de corte, para garantizar que funcionan a la perfección”, señala. “Son tantas las oportunidades de error cuando se trabaja con niveles de tolerancia de alrededor de 0,06 mm…”
Se utilizan cortes superficiales y velocidades de alimentación cautelosas a fin de evitar aplicar una presión no debida sobre los frágiles componentes del reloj. Por lo general, el maestro relojero utiliza el husillo de la OM-1 de Haas a unas 20.000 rpm, para lograr unos niveles de acabado de superficies elevados que hacen que observar el producto final sea un placer.
La OM-1 también se utiliza para trabajar una amplia variedad de piezas de relojería, como los puentes para el movimiento principal. “A veces, pueden ser componentes únicos, pero, por lo general, muchas piezas se fabrican en pequeños lotes de un máximo de 50 unidades, en especial componentes como muelles y palancas de acero”. Los dientes se eliminan en ciclos, casi siempre usando una fresa cortadora que hace un microángulo de 0,02 mm y que ofrece a la pieza terminada un aspecto más agradable.
“Buscábamos una máquina CNC adecuada y me impresionó mucho el tamaño de la OM-1 y el hecho de que pudiera recibirla en mis instalaciones sin tener que desmontar nada. También me impresionó mucho su rendimiento general. Igual que las placas principales, los piñones requieren mucho tiempo y es por eso que, en función de nuestra experiencia con la OM-1, también tenemos previsto comprar un torno de oficina OL-1 de Haas”, añade.
Para poder ver el contenido completo tienes que estar suscrito. El contenido completo para suscriptores incluye informes y artículos en profundidad