Hugo Stiehl GmbH (HSK) fabrica cada año nueve millones de asas para componentes pesados de vehículos. La planta de producción, altamente especializada, funciona las 24 horas del día, los 7 días de la semana. Un proceso de producción totalmente automatizado con tiempos de ciclo optimizados es una condición previa para la fabricación rentable de estas piezas en Alemania, tal como señala Sandro Köhler, director general de la empresa: “Hoy, el tiempo es el factor más importante”. Para un manejo seguro durante el montaje y desmontaje del conjunto de 150 kg, hay asas especiales en ambos lados. El proceso de producción totalmente automático se desarrolló con Wittmann como partner del sistema.
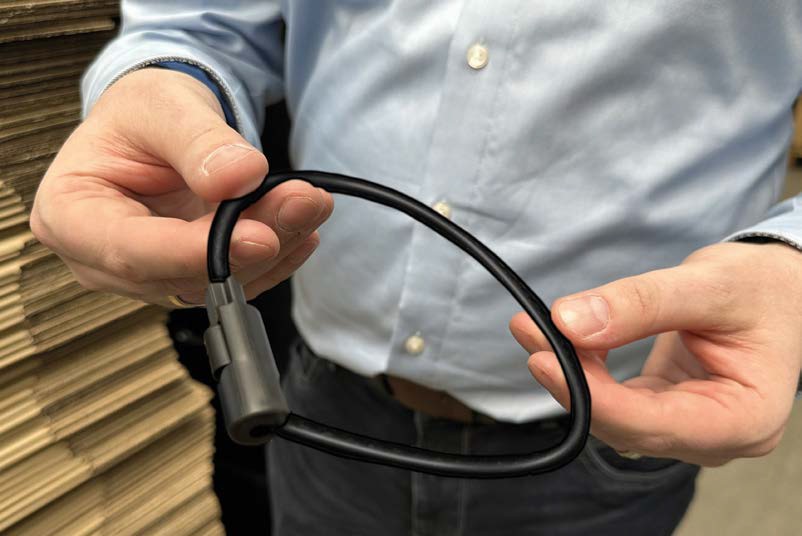
El conjunto pesa 150 kg. Para un manejo seguro durante su montaje y desmontaje, cuenta con asas especiales en ambos lados. Estas asas formadas por una cuerda resistente ofrecen la ventaja de no ocupar espacio adicional dentro del estrecho compartimento del motor. Lo que parece muy sencillo es, en realidad, un componente técnico muy sofisticado.
En la planta de Hugo Stiehl GmbH (HSK) en Crottendorf (Alemania), cada cuerda se engancha a través de dos orificios en la carcasa del componente del vehículo y se cierran los extremos. Su funcionalización se realiza mediante moldeo por inyección dentro de una célula de fabricación altamente automatizada. “Siguiendo el principio de llave y cerradura”, explica Jens Süß, director de ventas de HSK y responsable del desarrollo del producto. “Una vez encajados los dos clips, el mecanismo ya no se puede abrir sin dañarlos, lo que constituye una característica de seguridad importante. El mecánico del vehículo debe poder confiar en estas dos asas para sujetar los 150 kg con total seguridad”.
Doce asas listas para montar por ciclo
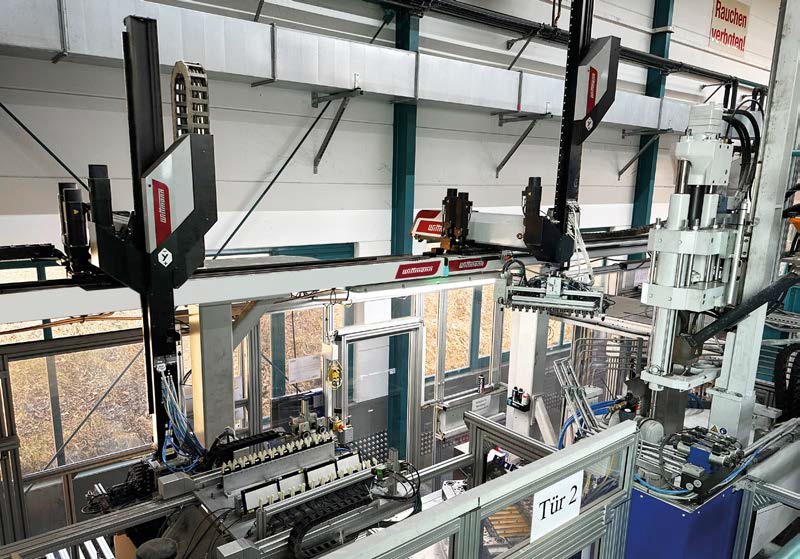
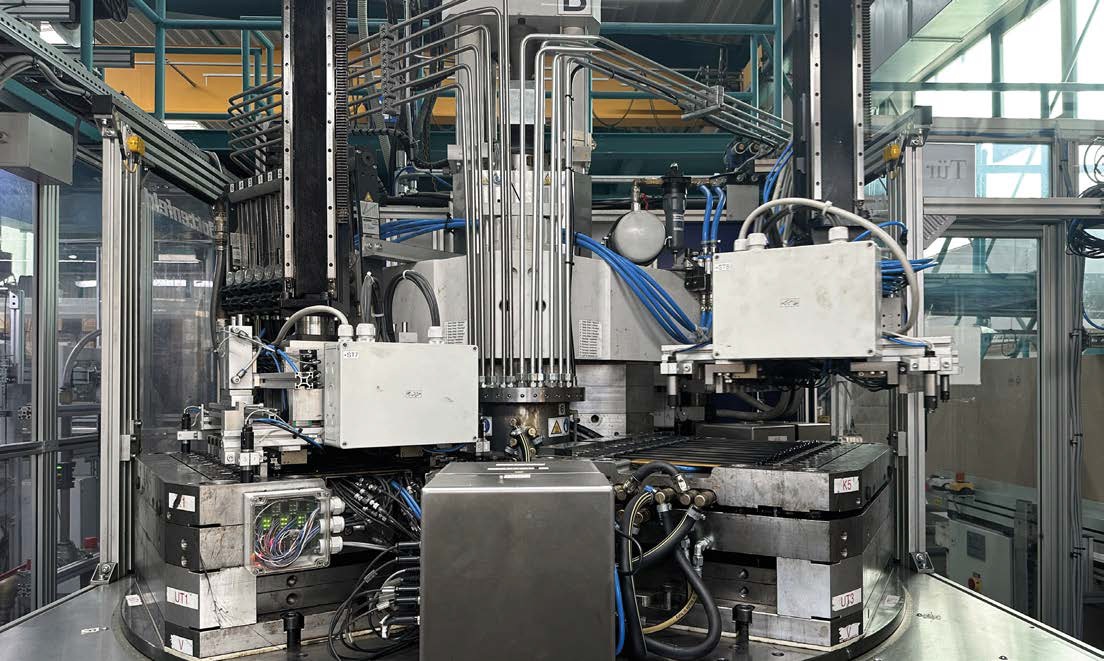
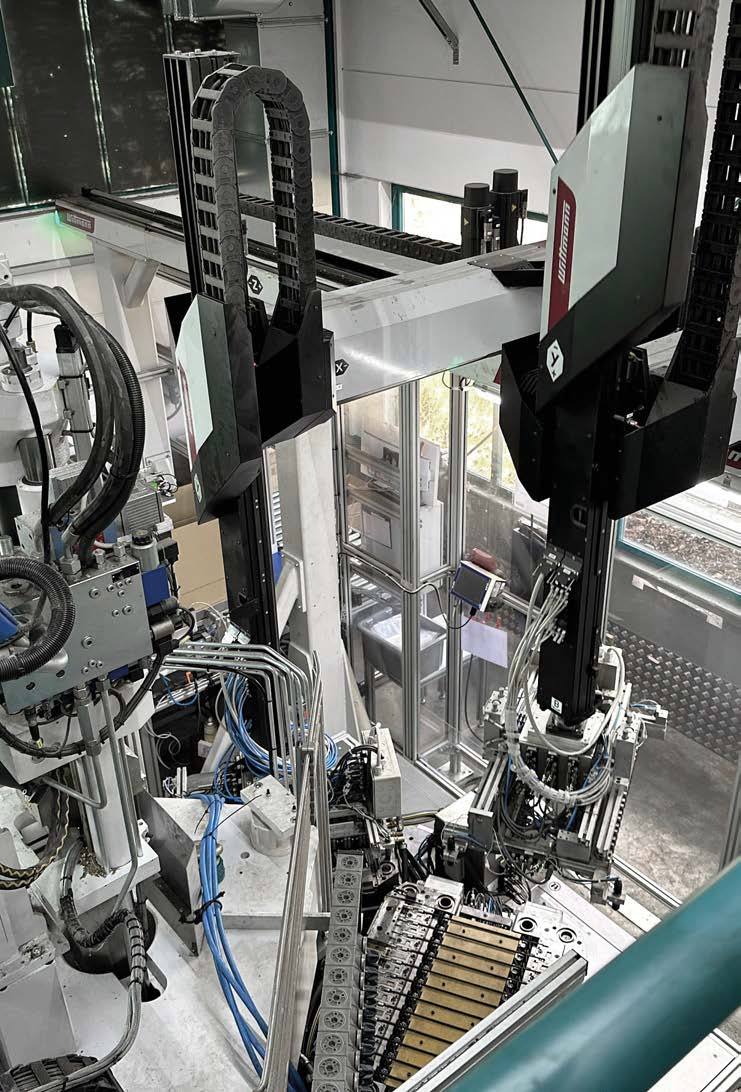
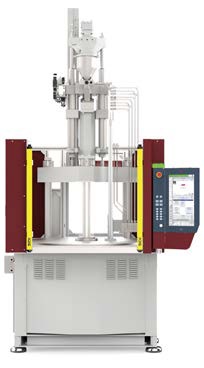
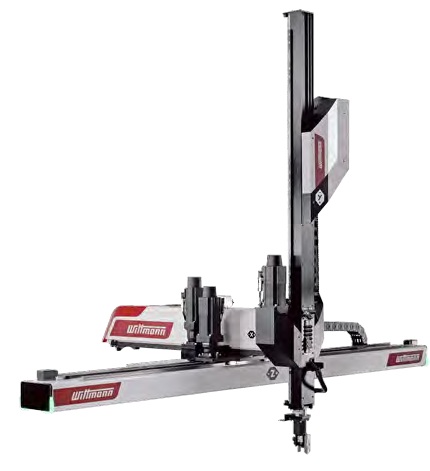
El proceso de producción totalmente automático se desarrolló con Wittmann como partner del sistema. Se evaluó y explotó plenamente todo el potencial de eficiencia. En el corazón de la célula de trabajo se encuentra una máquina de moldeo por inyección vertical VM 210. Está equipada con una placa rotatoria de tres estaciones y dos robots lineales W832. Al final de cada ciclo, doce asas de manipulación listas para la instalación salen de la célula de fabricación.
El proceso de producción comienza en un nivel superior. En una plataforma que abarca parte del sistema automatizado, hay doce bobinas, todas ellas proporcionando cuerdas de PP de 6 mm. Estas cuerdas se pasan por agujeros redondos en el suelo de la plataforma hasta la estación de montaje totalmente automática, donde se cortan a la medida y se alinean. A partir de aquí, los dos robots lineales toman el relevo. El robot recoge doce piezas de cuerda colocadas una al lado de la otra. La pinza fue diseñada y fabricada en el taller interno de fabricación de moldes. Cada pieza de cuerda está firmemente sujetada por una pinza de abrazadera en ambos extremos; posteriormente se estira y se coloca en una de las tres partes inferiores del molde en la placa rotatoria. “El reto aquí es liberar las cuerdas insertadas en el molde de torsión”, señala Michael Neubert, jefe de Automatización de HSK. Debido a su almacenamiento en bobinas, comienzan con cierto radio de curvatura.
Tras el giro de la placa rotatoria, ambos extremos de cada cuerda se moldean por inserto. Los clips de ensamblaje están fabricados -al igual que las cuerdas- en polipropileno, dando como resultado una pieza monomaterial, que puede reciclarse al final de la vida útil del componente del vehículo.
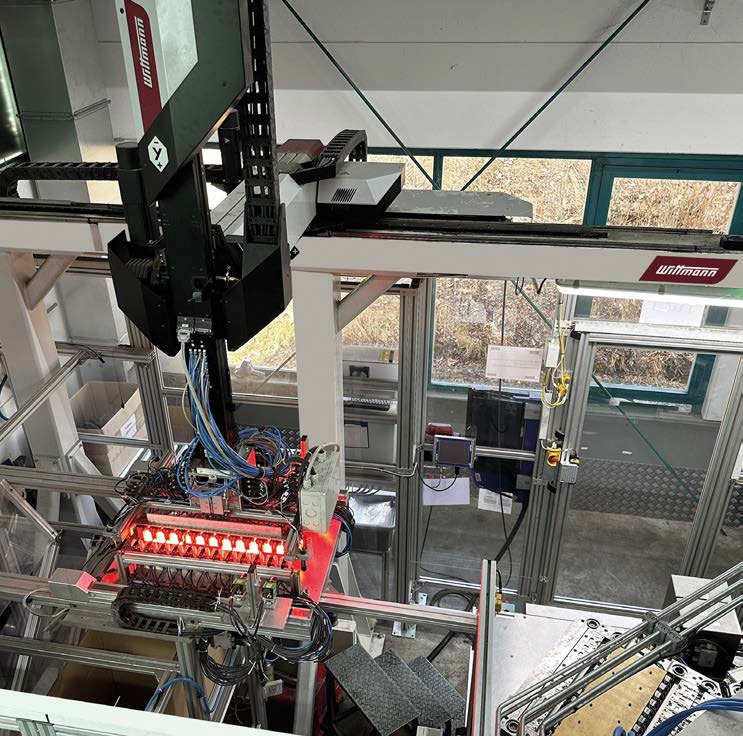
La tercera estación de la placa rotatoria sirve para desmoldear las asas terminadas. Esta es la zona de trabajo del segundo robot lineal. Este recoge las doce piezas de cuerda simultáneamente y las traslada a la estación de inspección por cámara. El control de calidad garantiza al 100% que los clips estén completos y hayan sido inyectados limpiamente, siendo la única forma de que el mecanismo funcione de forma fiable. El robot deposita las piezas aprobadas directamente en un cartón de envío. Solo aquí, al final del proceso de producción, interviene un empleado, que apila las cajas en un palé.
Dos robots operando en paralelo
A primera vista, puede parecer sorprendente ver a dos robots ocupados insertando las cuerdas y desmoldeando las piezas terminadas. En muchas aplicaciones donde las piezas de inserción se sobremoldean, las herramientas del extremo del brazo están equipadas con un eje pivote. En tales casos, en primer lugar, el robot recoge las piezas terminadas y posteriormente coloca un nuevo conjunto de insertos en las cavidades sin dejar el área del molde entre medias. De hecho, este era precisamente el plan original del proceso para producir las asas de manipulación. Pero, en el curso de una evaluación adicional de todos los potenciales de optimización, nació la idea de la placa rotatoria de tres estaciones con dos robots lineales trabajando en paralelo. “Durante una cena de trabajo”, revela Michael Neubert. A veces se necesita una perspectiva desde otro ángulo para pensar más allá, porque, como señala, “esto fue un gran avance para el tiempo de ciclo. Gracias al ahorro de tiempo, hemos alcanzado costes unitarios competitivos”.
Para poder ver el contenido completo tienes que estar suscrito. El contenido completo para suscriptores incluye informes y artículos en profundidad