Ir directamente al contenido

Taladrado profundo asistido por vibraciones de baja frecuencia

27/04/2011

El taladrado es una operación de mecanizado de gran importancia. Miles de agujeros se mecanizan en diversos sectores de la industria, y la necesidad de emplear métodos cada vez más productivos y que cumplan con la legislación medioambiental afecta enormemente en la necesidad de entender este proceso.

El mecanizado de agujeros mediante brocas es una operación compleja, que difiere del fresado o torneado en que la velocidad de corte suele ser más baja y nula en el centro de la herramienta. La rotura y evacuación de la viruta, la disipación de calor y las vibraciones no deseadas son los principales fenómenos que intervienen en un proceso de taladrado.

Una correcta rotura de la viruta para facilitar su posterior evacuación mejora el resultado del taladrado en términos de temperatura alcanzada, disminuyendo el fenómeno de adhesión al taladrar aleaciones de Aluminio o Titanio, lo cual prolonga la vida de herramienta y mejora la precisión del agujero.

Desde el punto de vista térmico, el taladrado es considerado un proceso crítico. La temperatura de la herramienta aumenta con la profundidad del agujero, a su vez, la viruta tarda más tiempo en salir al exterior, lo cual provoca que las distorsiones termomecánicas aumenten y se reduzca la vida de la herramienta.

Conclusiones

Mediante este trabajo se ha analizado el efecto de la aplicación de vibraciones de baja frecuencia de 10 y 20Hz durante un proceso de taladrado profundo en seco de Aluminio 7075.

Para ambos casos, las mediciones de temperatura de proceso, desgaste de herramienta, rugosidad superficial y altura de rebaba en la salida del agujero han mostrado mejoras sustanciales con respecto a taladrado convencional.

La fuerza de avance es mayor al aplicar vibraciones, y aumenta al pasar de 10 a 20Hz.

Este incremento se debe al aumento del espesor medio de viruta debido al movimiento relativo entre herramienta y pieza.

Las mediciones dimensionales revelan que el diámetro a lo largo del agujero es mayor cuando se aplican vibraciones. Se ha obtenido una desviación media respecto del valor nominal (10mm) de 0.238mm en taladrado convencional frente 0.461mm en el caso de 10Hz y 0.345 a 20Hz.

El error de redondez y la desviación del eje del agujero mejoran al aplicar vibraciones durante el proceso, obteniéndose los mejores resultados con 10Hz.

Para poder ver el contenido completo tienes que estar suscrito. El contenido completo para suscriptores incluye informes y artículos en profundidad
Inicia sesión Suscríbete

Te recomendamos

Salvagnini introduce el sistema de identificación de herramientas AU-TO FAST en la gama de plegadoras B3

Salvagnini introduce el sistema de identificación de herramientas AU-TO FAST en la gama de plegadoras B3

13/10/2026 Tecnologías Metal

Leer más sobreHaimer un socio de confianza en producción

Calidad 4.0 en el mecanizado: cómo la digitalización está redefiniendo la excelencia industrial

Calidad 4.0 en el mecanizado: cómo la digitalización está redefiniendo la excelencia industrial

09/10/2026 Tecnologías Metal

Leer más sobreHaimer un socio de confianza en producción

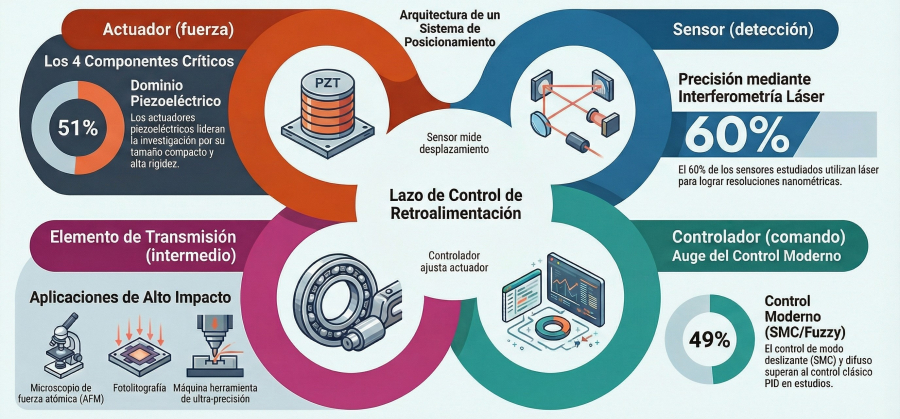
Anatomía y fronteras tecnológicas de los sistemas de posicionamiento de ultraprecisión

Anatomía y fronteras tecnológicas de los sistemas de posicionamiento de ultraprecisión

09/10/2026 Tecnologías Metal

Leer más sobreHaimer un socio de confianza en producción

Revista

IMHE Octubre 2026

Ver la revista

Lo más leído

AGME aborda el relevo en su dirección con la incorporación de Iñaki Etxebarria

Metal Noticias

Leer más sobre AGME aborda el relevo en su dirección con la incorporación de Iñaki Etxebarria

Daunert y Nakamura-Tome celebran 40 años de colaboración, confianza y crecimiento conjunto

Metal Noticias

Leer más sobre Daunert y Nakamura-Tome celebran 40 años de colaboración, confianza y crecimiento conjunto

METROMEET analizó el papel de la IA, los gemelos digitales y la robótica en la fabricación

Metal Noticias

Leer más sobre METROMEET analizó el papel de la IA, los gemelos digitales y la robótica en la fabricación

Salvagnini y Turbil Group impulsan una nueva etapa de transformación industrial mediante el desarrollo de una avanzada fábrica inteligente en Selopin

Metal Noticias

Leer más sobre Salvagnini y Turbil Group impulsan una nueva etapa de transformación industrial mediante el desarrollo de una avanzada fábrica inteligente en Selopin

La tecnología Jet Polishing de SAINKO abre nuevas posibilidades de acabado en piezas complejas, incluso en materiales tan exigentes como el metal duro

Metal Tecnologías

Leer más sobre La tecnología Jet Polishing de SAINKO abre nuevas posibilidades de acabado en piezas complejas, incluso en materiales tan exigentes como el metal duro

Customización de cookies

Cookies Analytics

Este sitio web utiliza cookies de terceros para cuantificar el número de usuarios y así realizar la medición y análisis estadístico de la utilización que hacen los usuarios del servicio ofertado. Para ello se analiza su navegación en nuestra página web con el fin de mejorar la oferta de productos o servicios que le ofrecemos por medio de la cookie Google Anlytics

Cookies para compartir en redes sociales

Usamos algunos complementos para compartir en redes sociales, para permitirle compartir ciertas páginas de nuestro sitio web en las redes sociales. Estos complementos colocan cookies para que pueda ver correctamente cuántas veces se ha compartido una página.