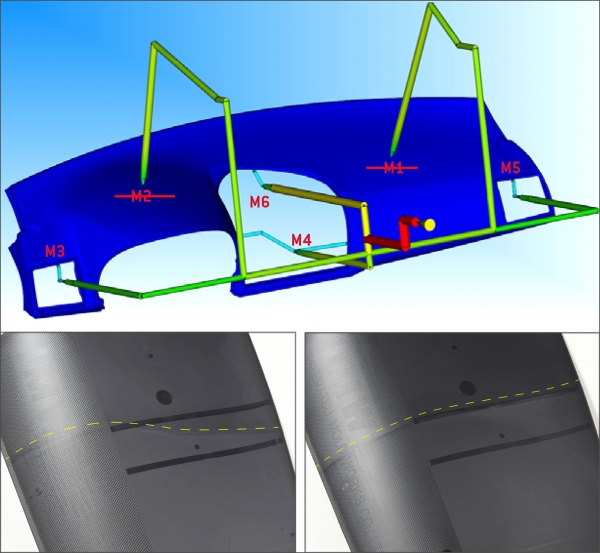
Las ventajas de la tecnología FLEXflow, aprovechable sobre todo para el moldeado por inyección en cascada, incluyen una mejora significativa de la calidad de la superficie de partes visibles de grandes superficies, así como la producción en serie segura de cristales de faros translúcidos, grandes y al mismo tiempo delgados. Esta tecnología permite además un control preciso de los procesos, como por ejemplo para el posicionamiento y el alineamiento definidos de las líneas de soldadura.
Con ocasión de K 2016, HRSflow también presenta por primera vez su nueva línea de productos ECOflow. Durante el desarrollo de la misma, el tema principal fue una alta eficiencia energética. En el departamento Multitech, en el cual HRSflow ha ampliado la serie de soluciones de canal caliente para moldes multicavidad, la empresa introduce nuevas boquillas de la serie MTR para el moldeado por inyección de pared delgada y gruesa.
Además, HRSflow Multitech informa a los visitantes de la feria sobre los nuevos resultados de una asociación con Plastic Technologies, Inc. (PTI), una empresa internacional del sector del desarrollo de envases de plástico para cápsulas desechables de bebidas y alimentos.
FLEXflow controla el flujo de masa fundida con alta precisión
Particularmente para moldeado por inyección en cascada, el sistema de accionamiento eléctrico de la tecnología FLEXflow permite movimientos de las agujas de cierre precisos y armonizados en forma secuencial entre sí, con la posibilidad de seleccionar perfiles y velocidades. Esto, a la vez, hace posible un control exacto del flujo de masa fundida para cada una de las boquillas del canal caliente y, por consiguiente, del frente de flujo total en la cavidad. Un ejemplo del mismo es el control activo de la formación de líneas de soldadura. Además, la activación de las respectivas agujas de las boquillas ofrece la posibilidad de determinar la forma y la propagación del frente de flujo en la cavidad y, de este modo, también la forma y la posición de las líneas de soldadura.
La apertura y el cierre suaves de las agujas también evitan la temida caída de presión y, por consiguiente, las marcas de flujo en la pieza moldeada, las cuales pueden presentarse en caso del moldeado por inyección en cascada convencional debido a la conexión secuencial abrupta de las boquillas de canal caliente. Un posicionamiento definido y el control de velocidad de las agujas de cierre, dispuestas en forma central y periférica, proporcionan una distribución uniforme de la presión en la pieza moldeada. De este modo, la tecnología FLEXflow también establece posibilidades para reducir la fuerza de cierre requerida y evitar el peso adicional causado por un llenado excesivo de la pieza moldeada.
En el sector automovilístico, esta solución de accionamiento eléctrico aporta ventajas sobre todo en el caso del moldeado por inyección de piezas exteriores e interiores de grandes superficies, tales como parachoques, spoiler, soporte del salpicadero, revestimiento interior de puerta y bastidor del techo, así como de componentes de la iluminación y del acristalamiento del vehículo, como cristales para faros y techos panorámicos.
Para poder ver el contenido completo tienes que estar suscrito. El contenido completo para suscriptores incluye informes y artículos en profundidad