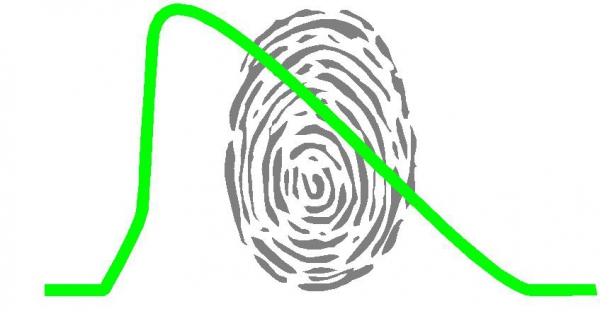
La medida de presión en cavidad de molde, es reconocida cómo la variable más efectiva para evaluar la calidad de una pieza inyectada. Representa la “huella dactilar” de la pieza, ya que ofrece información completa del proceso. Esta información puede ser empleada para identificar piezas fuera de especificaciones, particularmente, en las industrias de producción masiva de piezas de plástico para el sector del automóvil, así como aplicaciones médicas o electrónicas entre otras. Además de la validación de un molde nuevo, optimización y monitorización del proceso para conseguir cero defectos, los nuevos equipos de medida son capaces de ofrecer un control completo del proceso. La primera opción, es el control en tiempo real del punto de conmutación entre inyección y presión de mantenimiento, o la apertura y cierre de válvulas. La segunda opción, es la de cerrar el bucle de control de forma continua ajustando las temperaturas del Canal Caliente para conseguir una presión uniforme en todas las cavidades, o lo que es lo mismo, una calidad uniforme en todas las piezas del molde.
¿Por qué emplear la medida de presión en cavidad?
En los años 60, el famoso instituto de plásticos IKV en Aachen (Alemania) utilizó, por primera vez, un transductor Kistler piezoeléctrico (empleado en motores de combustión) para investigar la presión realizada por un polímero contra la pared de la cavidad durante el ciclo de inyección. A principios de los 70, el sensor de membrana frontal, fue reemplazado por un transductor piezoeléctrico más robusto con frontal sólido: Este diseño ha resistido la prueba del tiempo y ha sido empleado durante todos estos años hasta el día de hoy. Este tipo de transductores se han convertido en una herramienta eficaz para el ajuste de nuevos moldes y para monitorizar la producción de forma continuada.
El motivo principal de la expansión del uso de la Medidade Presión en Cavidad (MPC) es el ahorro de costes, especialmente en la reducción de tiempo y material desechado. Este es un importante argumento, sobretodo en mercados con una elevada producción de piezas plásticas, en los que el tiempo de recuperación de la inversión es a menudo inferior a un año.
En la producción de piezas de plástico de precisión para aplicaciones de dispositivos médicos, el uso de Medida de Presión en Cavidad de Molde también asegura una mayor estabilidad del proceso, lo que en última instancia, reduce el tiempo de inactividad en las líneas automatizadas.
Observando el proceso de moldeado
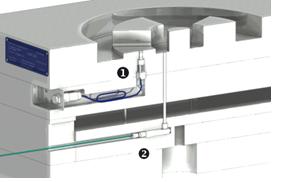
Durante la inyección, el polímero fundido en la cavidad, muestra un perfil de presiones específico que es captado por el sensor (normalmente ubicado en el primer tercio del recorrido). Normalmente la presión aumenta lentamente durante la fase de inyección (llenado), alcanza un pico cuando la cavidad se ha llenado completamente (durante la compresión), y luego diminuye durante la fase de mantenimiento de presión, ya que el polímero se enfría y alcanza la presión atmosférica. La figura 1 muestra dos perfiles de curvas, la más temprana resultaría de una inyección con velocidad de inyección mayor o con una temperatura de barril mayor, ya que colada alcanza el sensor antes. Para la curva de menor velocidad de inyección, se aprecia claramente un valor menor de presión, resultando en una pieza con menores valores dimensionales o incluso rechupes.
La informacióngráfica sobre el proceso puede ser empleada para configurar y optimizar los parámetros de la máquina, ahorrando tiempo durante la validación del nuevo molde y durante el ajuste de la producción. La búsqueda de los mejores parámetros para una geometría de pieza y material determinado, suele denominarse “toma de huellas dactilares” (fingerprinting).
Laimportancia de monitorizar la curva es que el proceso de moldeo es visible en cada ciclo, algo que moldistas experimentados suelen hacer mirando los resúmenes del proceso de la máquina tales como tiempo de inyección y la presión de inyección.
La Medidade Presión en Cavidad de Moldees sincronizada con el ciclo de molde. Por ejemplo, la medida se inicia mediante una señal de la inyectora (normalmente, la señal de inicio de la fase de inyección) y la medida se finalizada cuando el molde se abre (tiempo de ciclo).
Para poder ver el contenido completo tienes que estar suscrito. El contenido completo para suscriptores incluye informes y artículos en profundidad